品质部 · 移动端操作说明书
雄华盛世 ERP+MES 生产管理系统 · 移动端分职位系列说明书
适用人员:品质部全员
使用端:移动端(手机浏览器,推荐360极速浏览器访问 xhwork.top)
准备篇:登录与初始设置(使用前必做)
0.1 登录系统
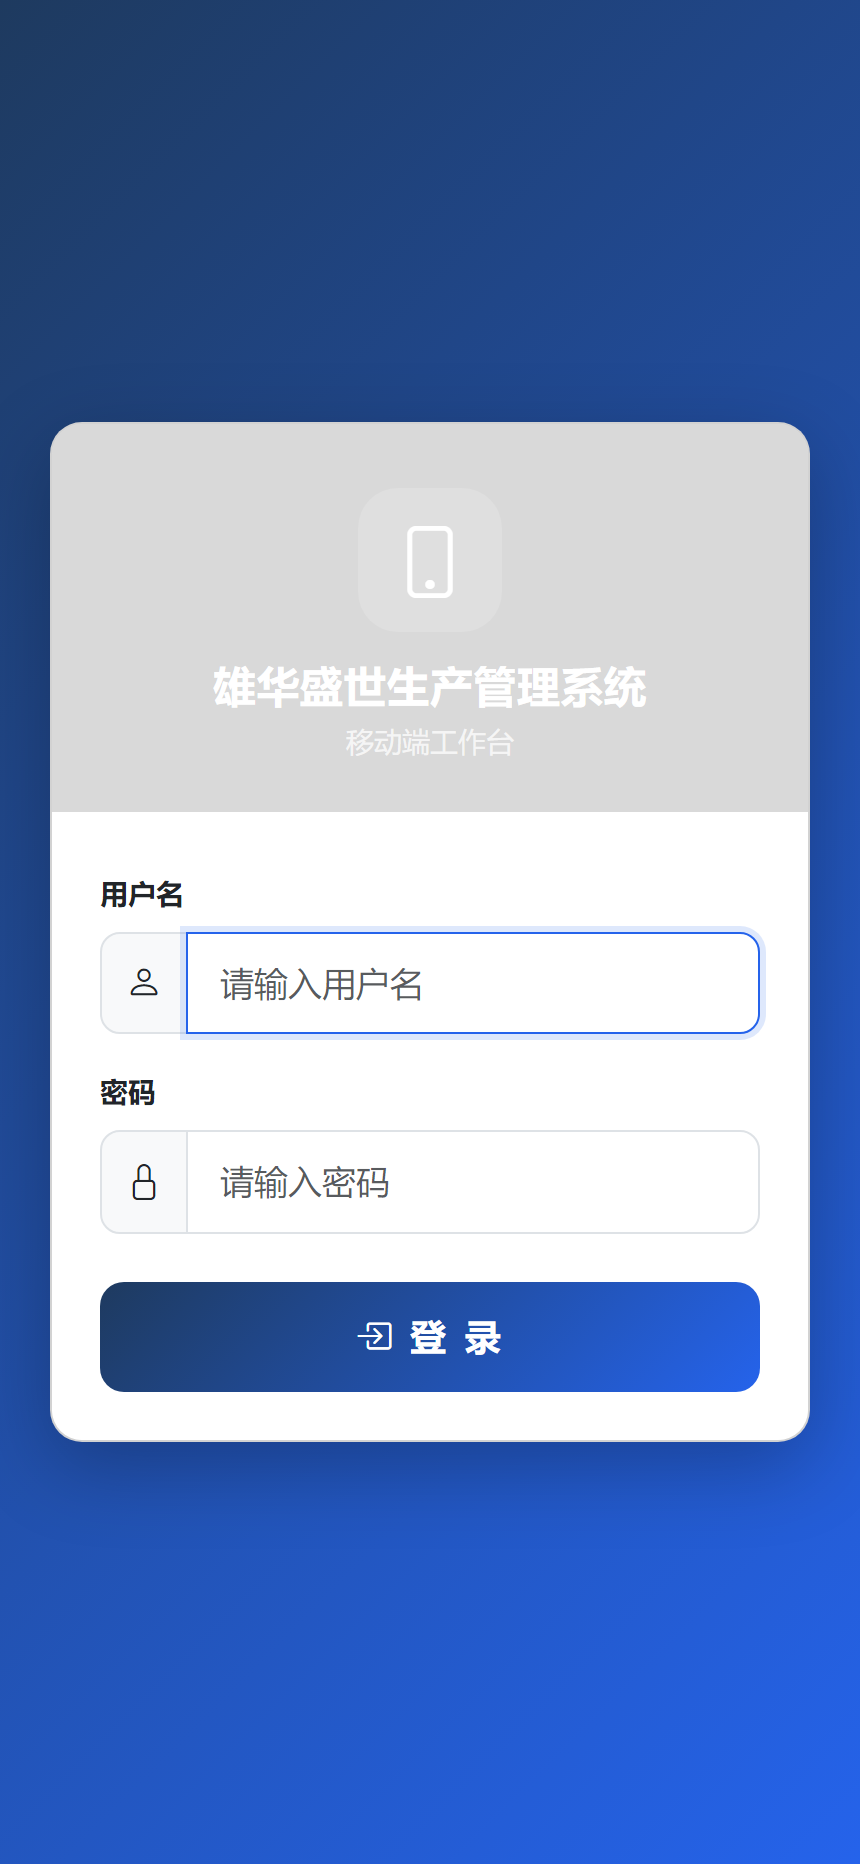
图 登录页
- 手机用 360极速浏览器(推荐,应用商店可下载)打开系统地址 xhwork.top,进入移动端登录页。
- 输入管理员分配的用户名和初始密码,点「登录」。
- 登录后进入移动端工作台(主页)。
第一次登录请立即修改密码,方法见 0.2。
加一步:把系统添加到手机桌面(强烈推荐)
每次都要在地址栏输 xhwork.top 太麻烦。用 360极速浏览器的「添加到主屏幕」功能,让系统像 APP 一样出现在手机桌面上,点图标一键直达:
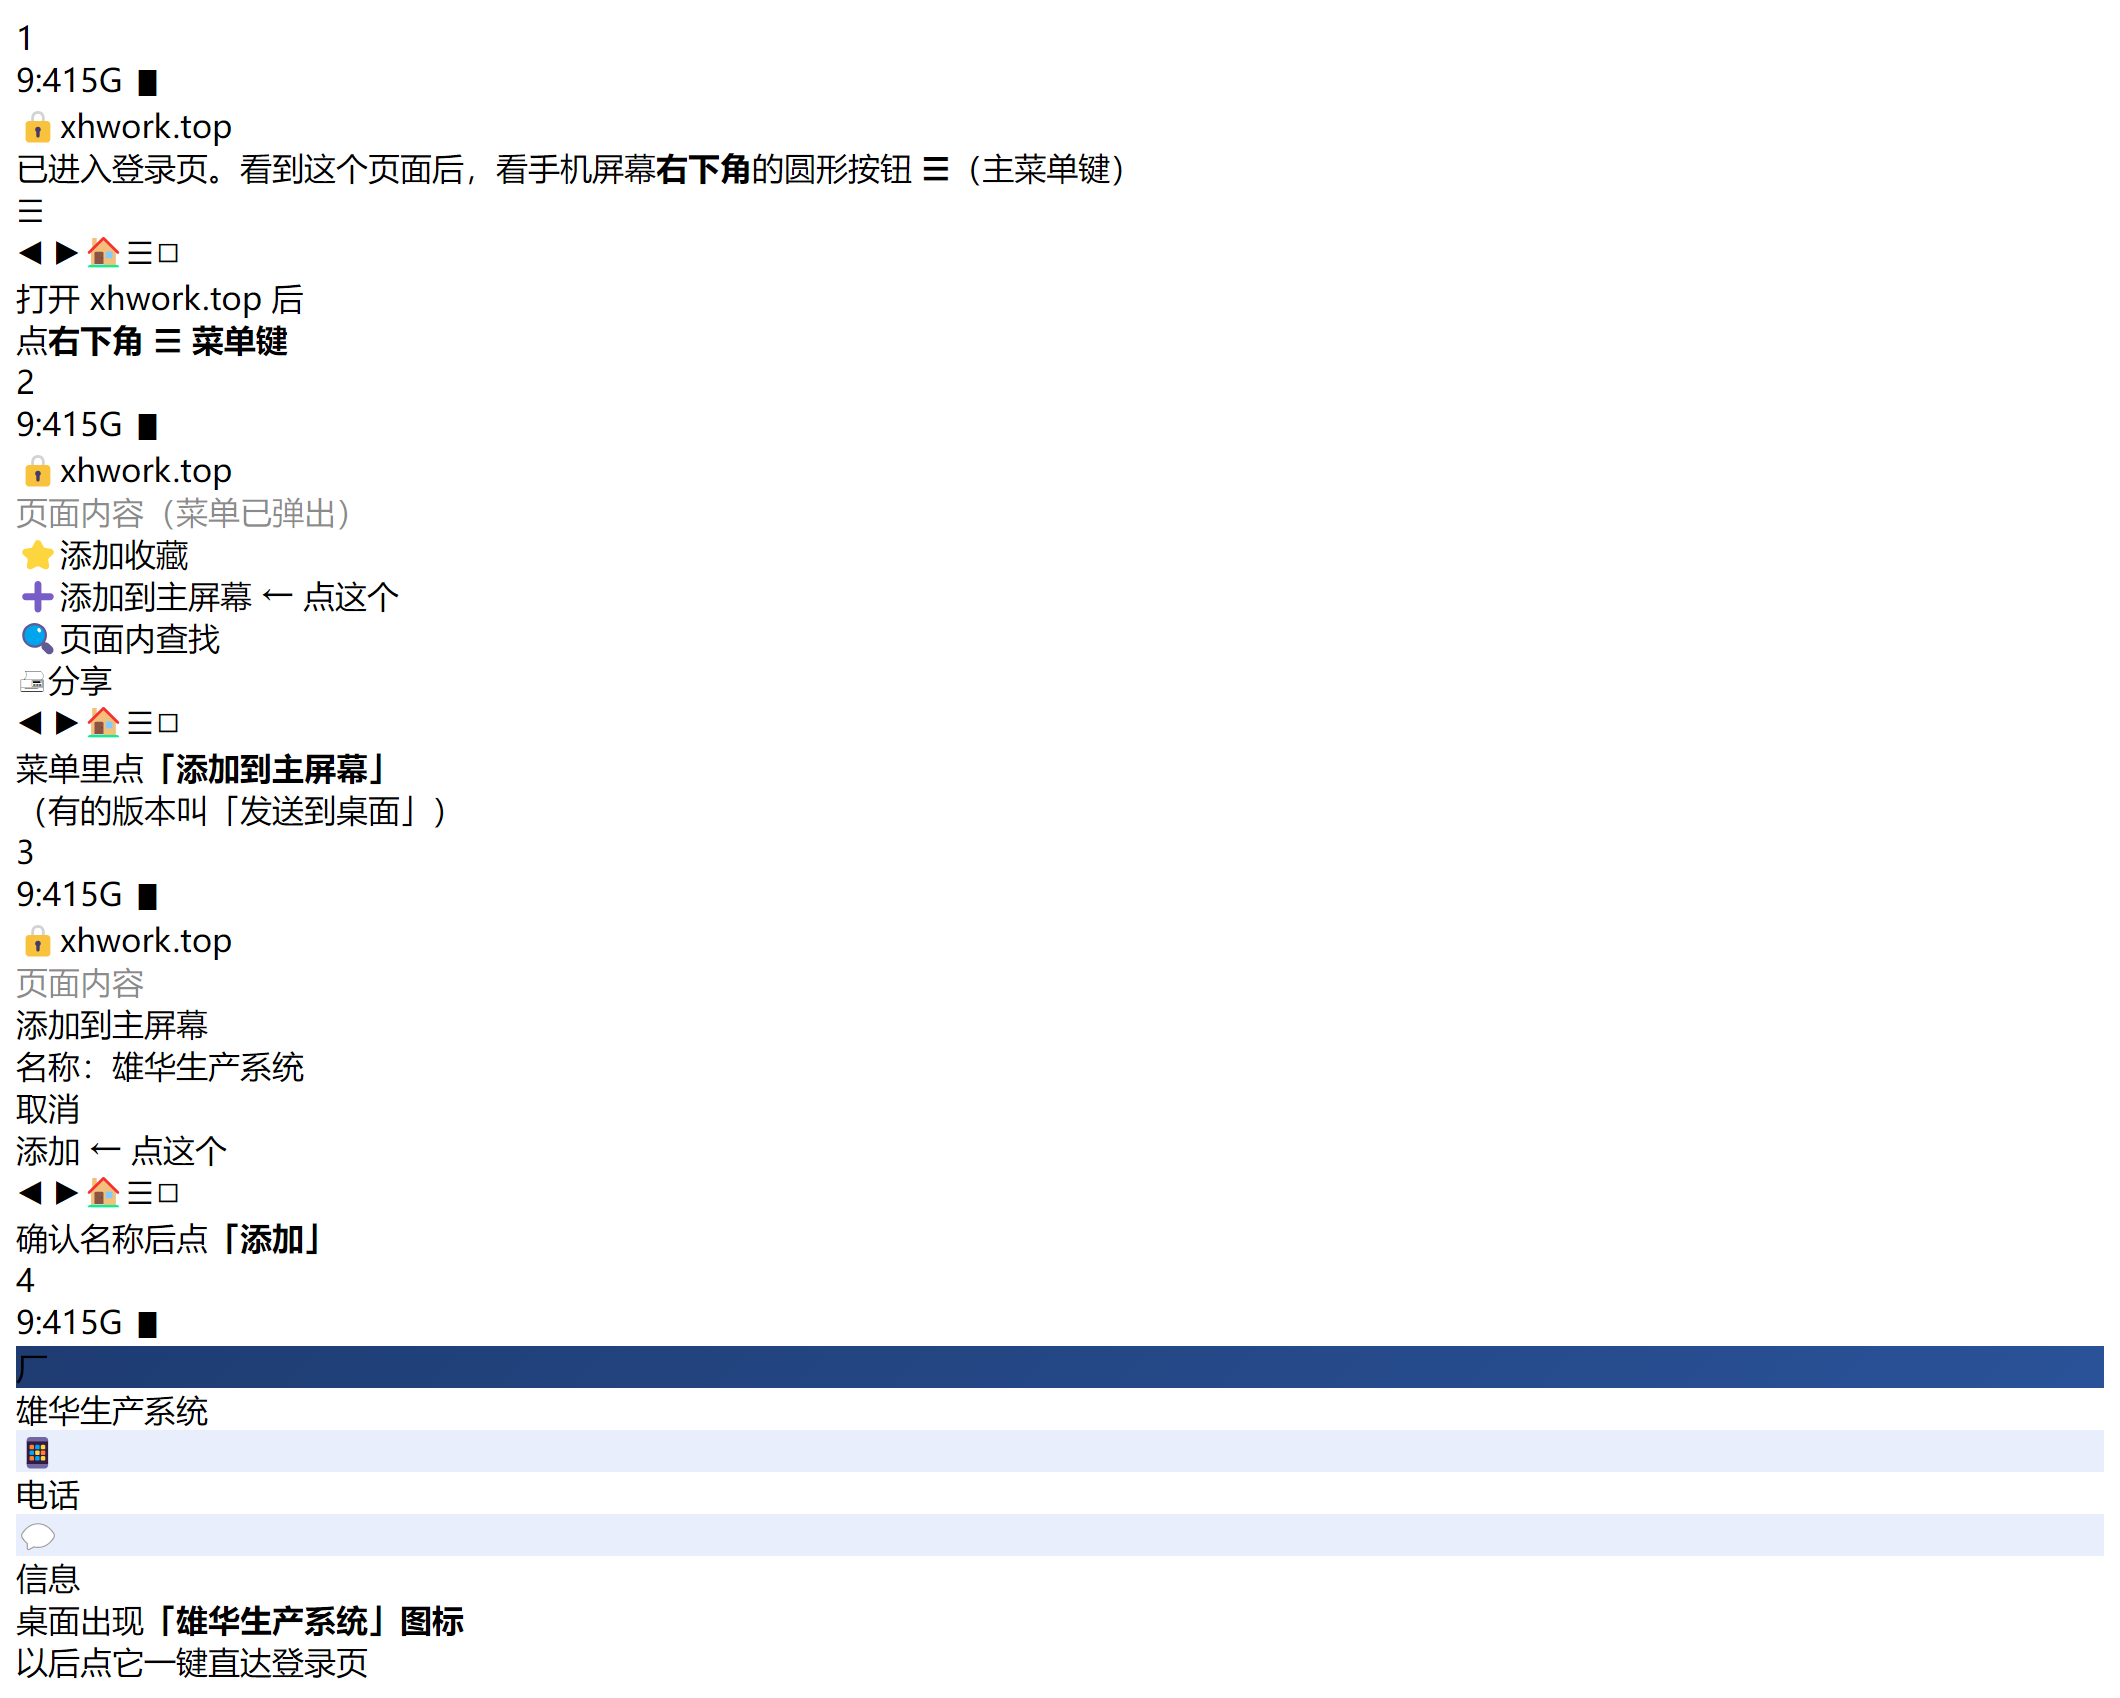
图 360极速浏览器 · 添加到主屏幕四步操作
- 360极速浏览器打开 xhwork.top,进入登录页(见上图步骤1)。
- 点屏幕右下角的 ☰ 菜单键(圆形按钮,见步骤1红圈标注处)。
- 弹出菜单里点「添加到主屏幕」(橙色高亮项,见步骤2;有的版本叫「发送到桌面」)。同菜单里的「添加收藏」可存进书签栏。
- 确认名称(建议改成「雄华系统」)→ 点「添加」(见步骤3)。
完成后手机桌面出现系统图标(见步骤4),以后点图标直达登录页,不再需要输地址。iPhone 用 Safari 的路径不同:点底部「分享 ↑」按钮 → 往下滑找「添加到主屏幕」→ 添加。
0.2 修改密码(第一次登录必做)
管理员发的初始密码是统一的(默认 xh2026),所有人都知道。第一次登录后请立即改成只有您自己知道的密码,否则别人可以用您的账号报工、看您的工资。
入口在哪
- 点底部标签栏的「我的」→ 进入个人设置页。
- 在「我的工资 / 修改手机号 / 修改密码」这一组里,点「修改密码」那一行(盾牌图标)。
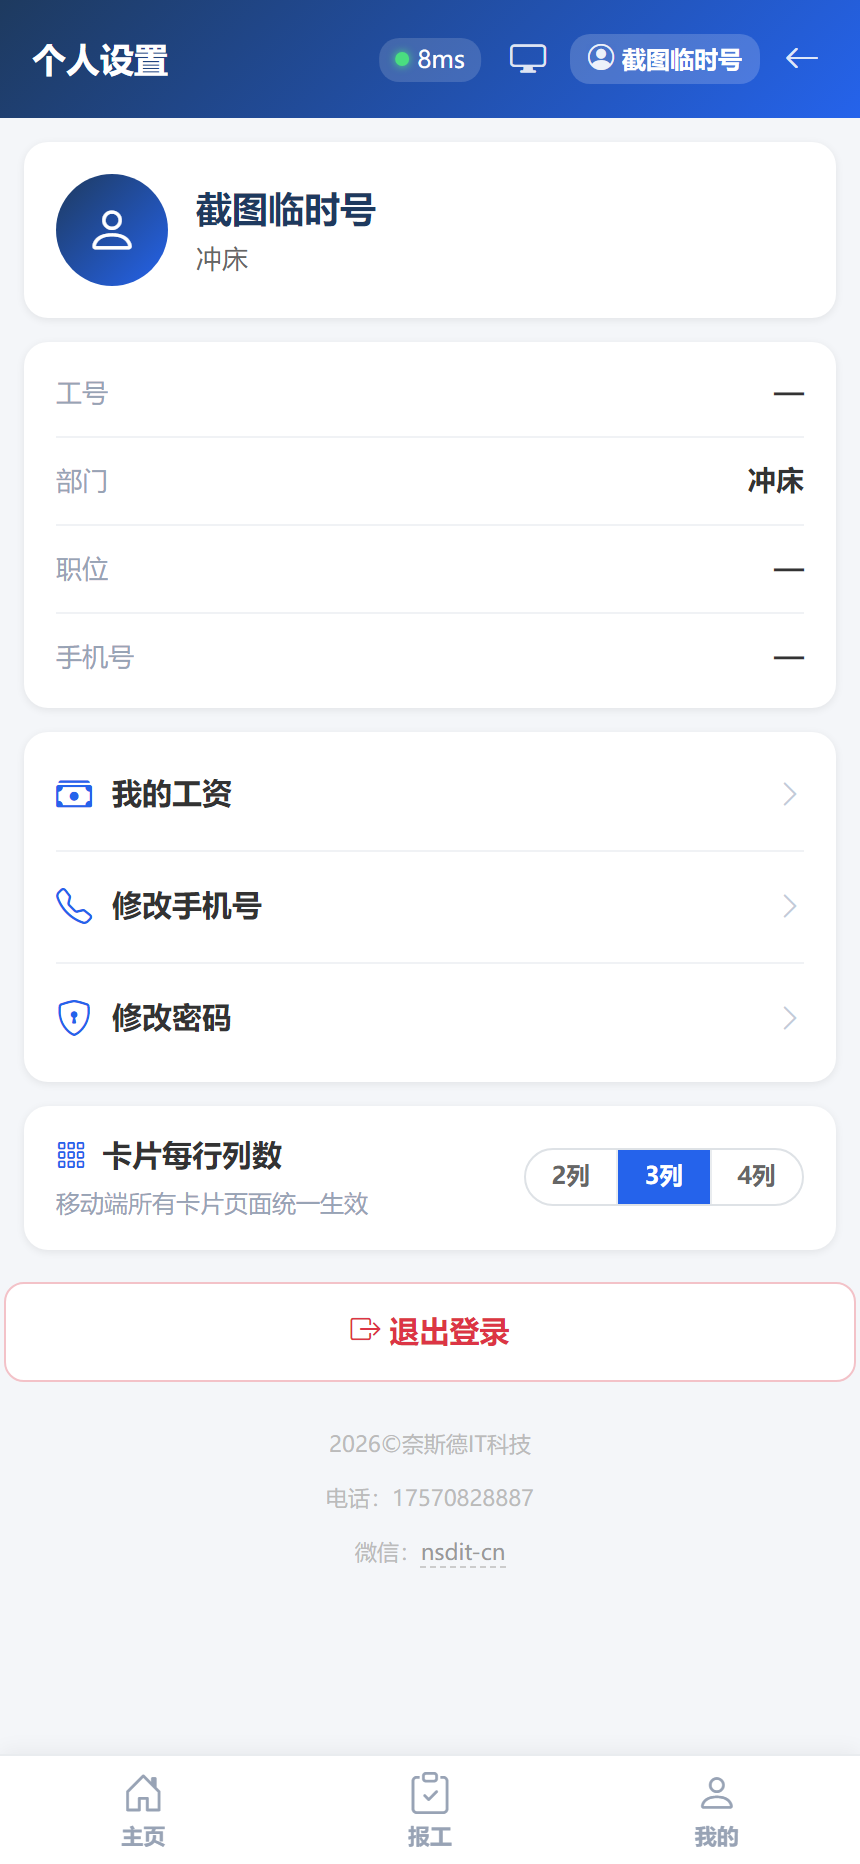
图 个人设置页 · 「修改密码」入口(点底部「我的」进来)
弹窗怎么填
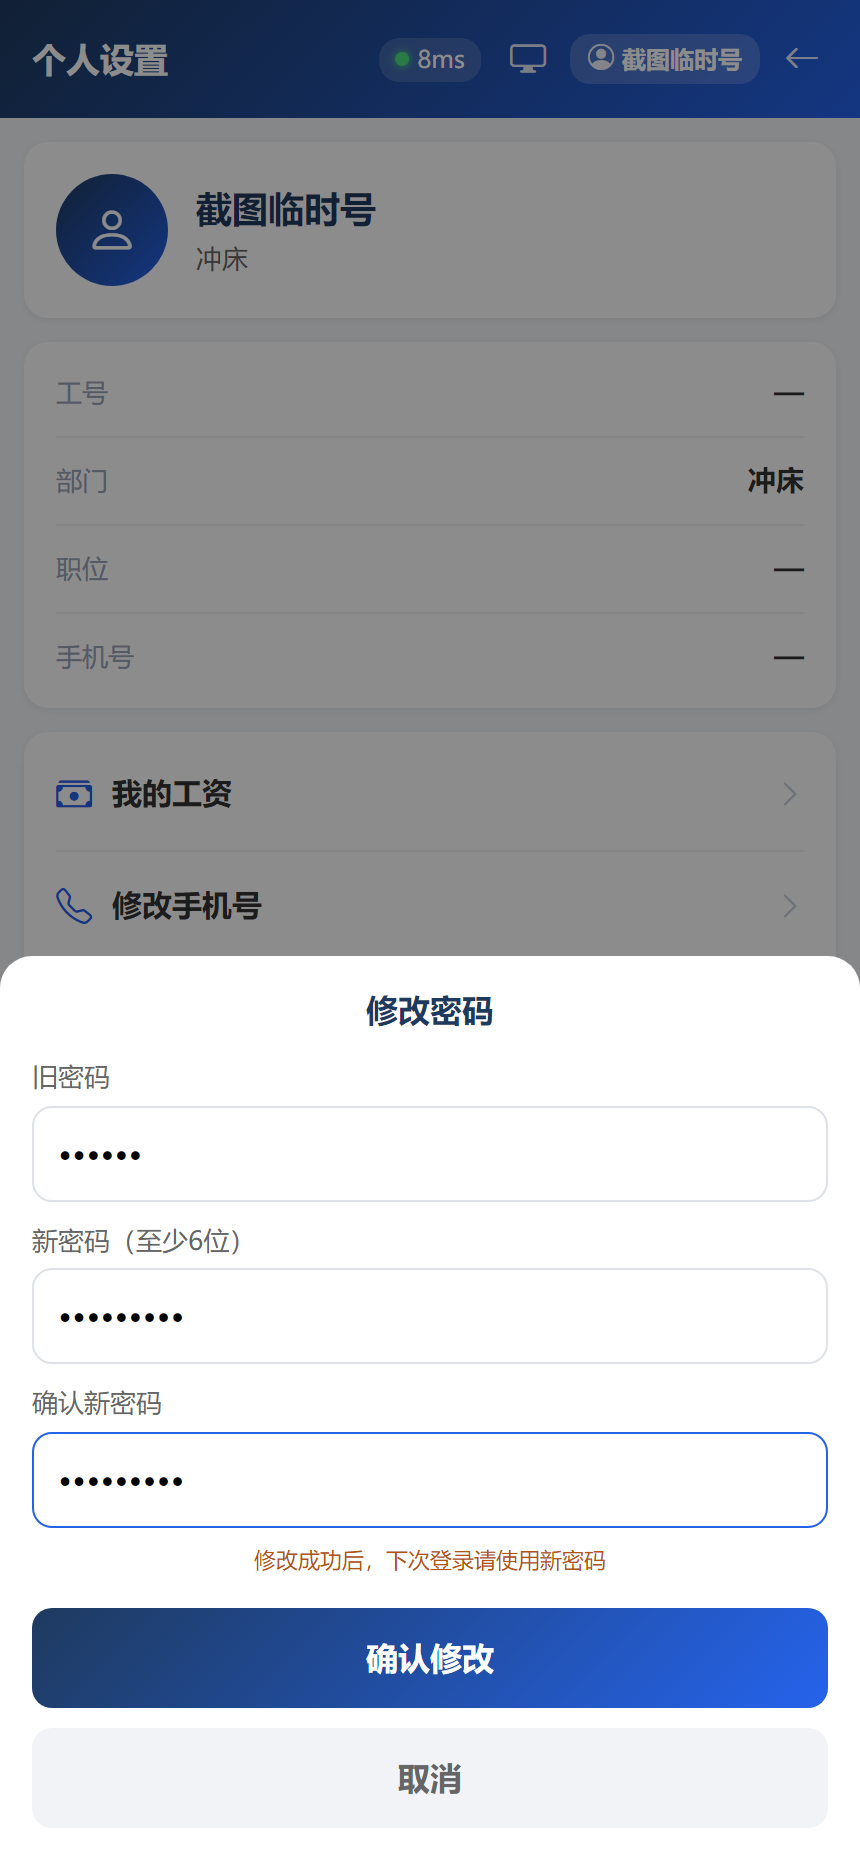
图 修改密码弹窗 · 填写示例(三项都填好后点「确认修改」)
| 填写项 | 说明 |
|---|
| 旧密码 | 您现在登录用的密码(第一次改就是初始密码 xh2026)。输错会提示「旧密码不正确」,改不了。 |
| 新密码(至少6位) | 改成什么密码。至少 6 位,建议字母+数字组合,别用生日、123456 这类容易被猜到的。 |
| 确认新密码 | 把新密码再输一遍。两次输入不一样会提示「两次密码不一致」。 |
- 三项都填好后点蓝色按钮「确认修改」。
- 提示「修改成功」即可。灰色「取消」按钮 = 不改了,关掉弹窗。
- 下次登录请用新密码(弹窗里那行橙色小字也在提醒这一点)。
改完密码请记住它!忘了密码自己无法找回,只能找管理员(陆佩仪)重置,重置后又是初始密码,还得再改一次。
改密码不影响桌面图标——加了主屏幕图标的,点图标进登录页后输新密码即可。建议把新密码记在手机备忘录里。
0.3 设置卡片显示列数(卡片信息看不全时必做)
如果觉得工序卡片、产品卡片上的文字挤在一起、看不全,把每行列数从默认 3 列改成 2 列,每张卡片宽度增加约一半,内容完整显示:
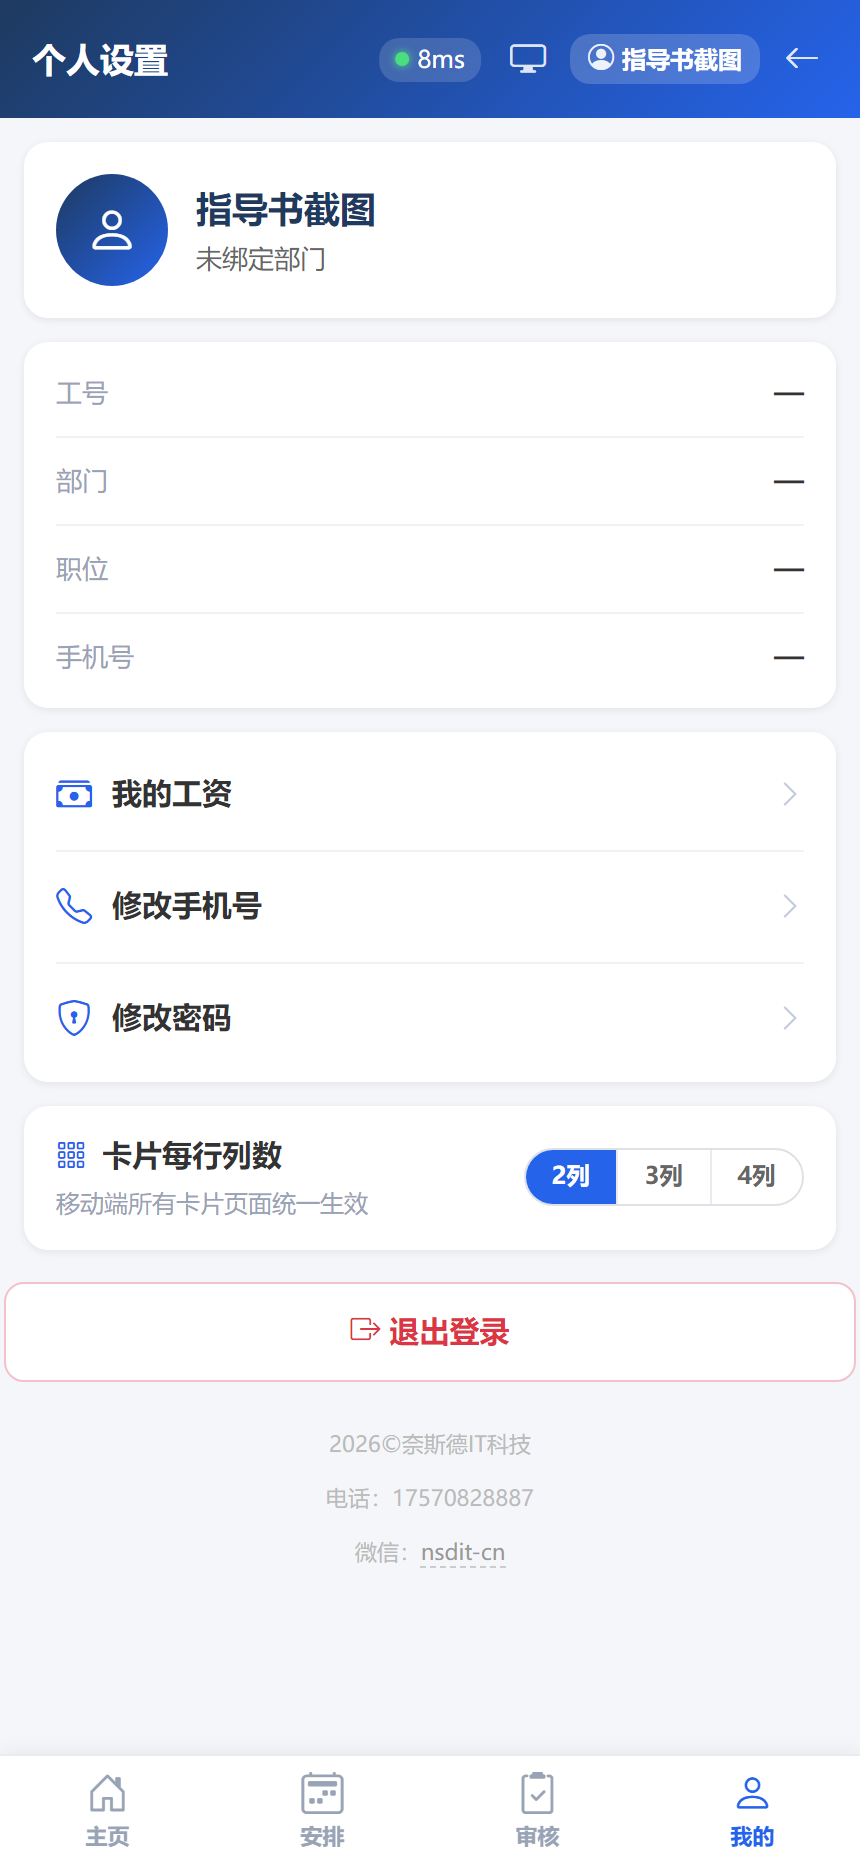
图 个人设置页(列数设置在此页)
- 点底部「我的」进入个人设置页。
- 找到「每行显示列数」设置项。
- 选择 2 列(推荐,卡片宽、信息全;3 列紧凑;4 列最密集)。
- 返回生产安排 / 生产报工等页面,卡片立即变宽。
该设置全局生效(所有卡片页面),只影响您自己的手机,不影响他人。
适用岗位:品质部全体人员(品质经理/主管、品质检验员)。
一、您的功能菜单
| 菜单 | 用途 | 使用频率 |
|---|
| 来料检验 | 采购物料进厂IQC | 到料时 |
| 生产巡检 | 生产过程检验 | 每天巡线 |
| 成品检验 | 委外/成品FQC | 成品入库前 |
| 品质检验 | 三模式统一入口 | 常用 |
| 不良处理 | 不良单处置(核心) | 每天多次 |
| 品质报告 | 品质数据报表 | 定期 |
| 生产安排 | 品控叫停/恢复 | 异常时 |
| 生产进度 | 查看订单进度 | 需要时 |
| 作业指导书/工艺流程/产品图册 | 技术资料查询 | 需要时 |
| 库存查询 | 物料库存 | 需要时 |
| 维修 | 设备报修 | 设备故障时 |
- *底部标签栏(3个):主页 / 品质报告 / 我的。
二、登录与界面
- 登录后进入主页,菜单卡片固定3列。
- 顶部导航栏:左侧标题、居中网络延迟(绿/黄/红/离线,10秒刷新)、右侧访问PC端+用户名+返回。
三、来料检验(IQC)
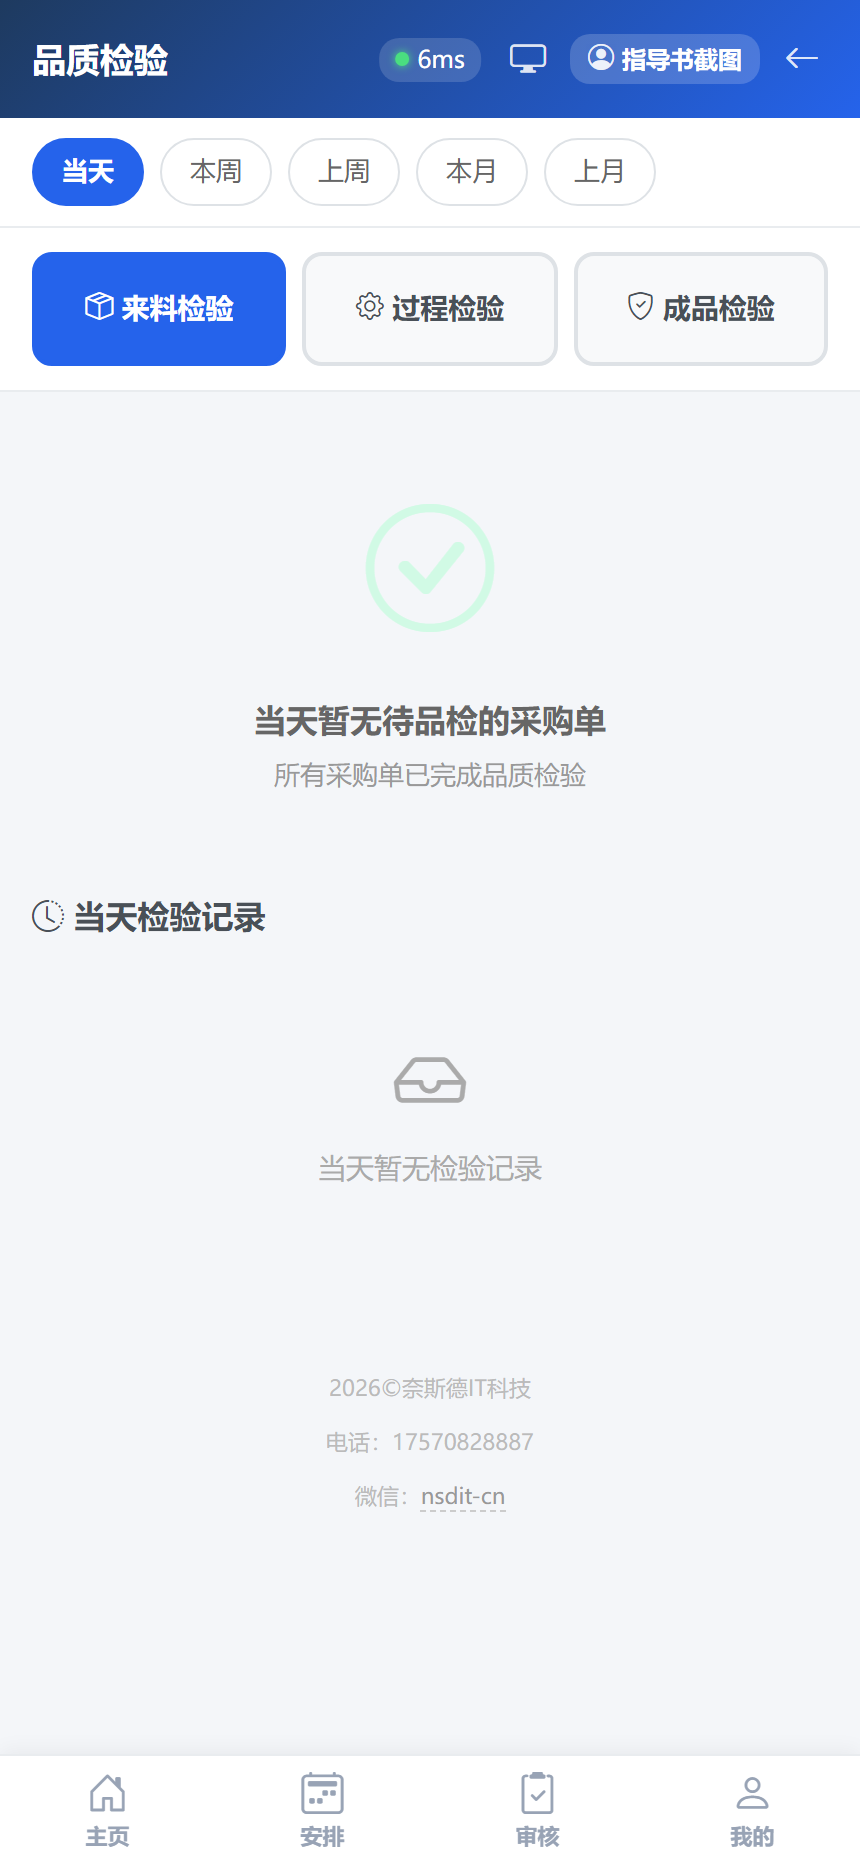
来料检验(IQC)
- 主页点来料检验(或品质检验→来料模式)。
- 顶部显示待品检采购单列表,点击进入采购单明细。
- 扫描物料条码(或手动选择物料)。
- 填写检验表单:批次号、抽样数量、合格数量、检验结果(合格/不合格/让步接收)、检验员、日期、备注。
- 合格率自动计算(合格数÷抽样数,圆环显示)。
- 点保存检验报告。
- 不合格物料自动生成不良单流转不良处理。
四、生产巡检(过程检验)
- 主页点生产巡检。
- 扫描产品/半成品条码定位工序。
- 填写检验表单(同来料:批次、抽样、合格数、结果、检验员、日期、备注)。
- 保存检验报告。
- 发现批量不良可配合生产安排页做品控叫停。
五、成品检验(FQC)
- 主页点成品检验。
- 顶部显示待检验委外单,点击选择;或扫描成品条码。
- 填写检验表单并保存。
六、不良处理(核心职责)
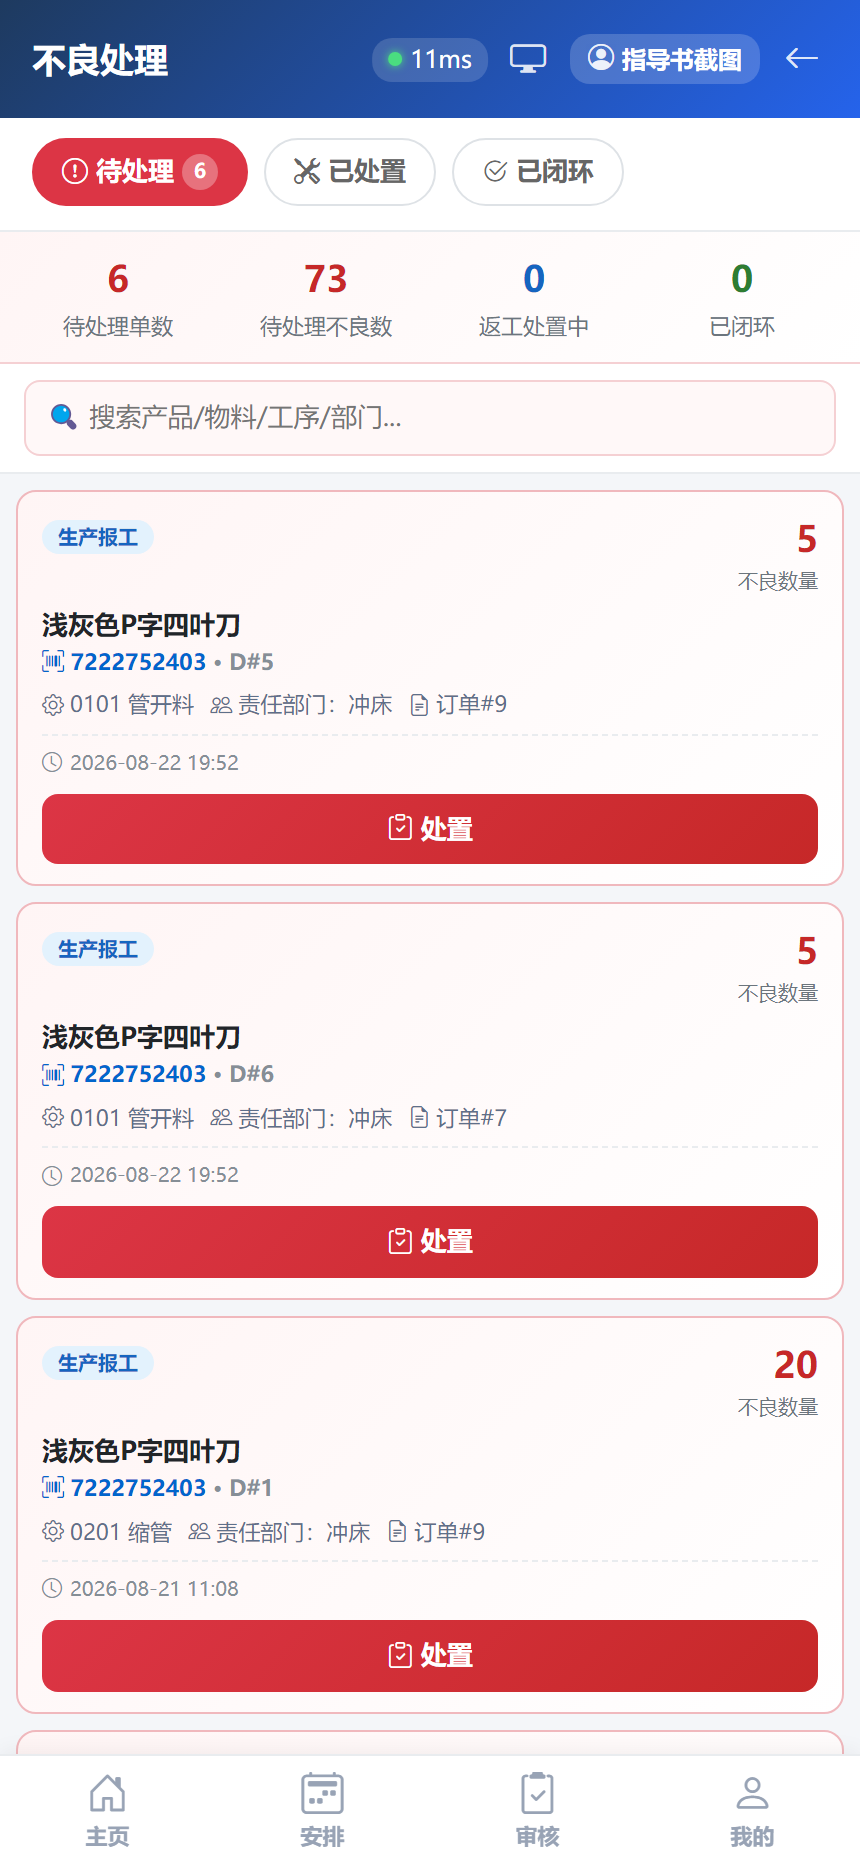
不良处理页(核心职责)
6.1 不良单来源
- 报工不良:员工报工时填写不良数量,自动生成。
- 来料不良:来料检验不合格自动生成。
- 品质检验不良:巡检/成品检验发现。
(系统自动汇集到待处理列表)
6.2 Tab与统计
- 待处理(顶部显示待处理不良总数)/ 已处置 / 已闭环。
- 搜索框:按产品名/物料名/工序/责任部门搜。
6.3 不良卡片内容
来源标签、状态标签、不良数量、产品或物料名称+编码+D#单号、工序、责任部门、不良类别、订单号、处置信息区、返工工单(处置=返工时)。
6.4 处置操作(支持拆分数量)
点待处理卡片的处置按钮,在弹窗中为每种处置方式分别填写数量,可组合拆分(如10个不良:返工6个、报废4个):
| 处置方式 | 填写要点 | 效果 |
|---|
| 返工 | 填返工数量(弹窗打开时默认=不良数量) | 生成返工工单(数量=返工数量)+去返工报工按钮;返工报工审批通过后自动闭环 |
| 报废 | 填报废数量,必须填原因 | 直接闭环 |
| 让步接收 | 填让步数量,必须填批准人 | 直接闭环 |
| 退供应商 | 填退货数量(仅来料检验不良可填) | 自动生成采购退货单,直接闭环 |
- 各方式数量合计不能超过不良数量:弹窗实时显示「已分配 X / 不良数量 Y」,超量红色提示无法提交。
- 合计小于不良数量=部分处置,剩余数量后续再处理。
- 多方式组合提交后处置方式显示「混合处置」,卡片显示明细(如:返工6、报废4)。
处置完成后,生产报工页对应工序卡片的不良数字自动扣减(显示未处理不良)。
七、品控叫停(品质部专属权限)
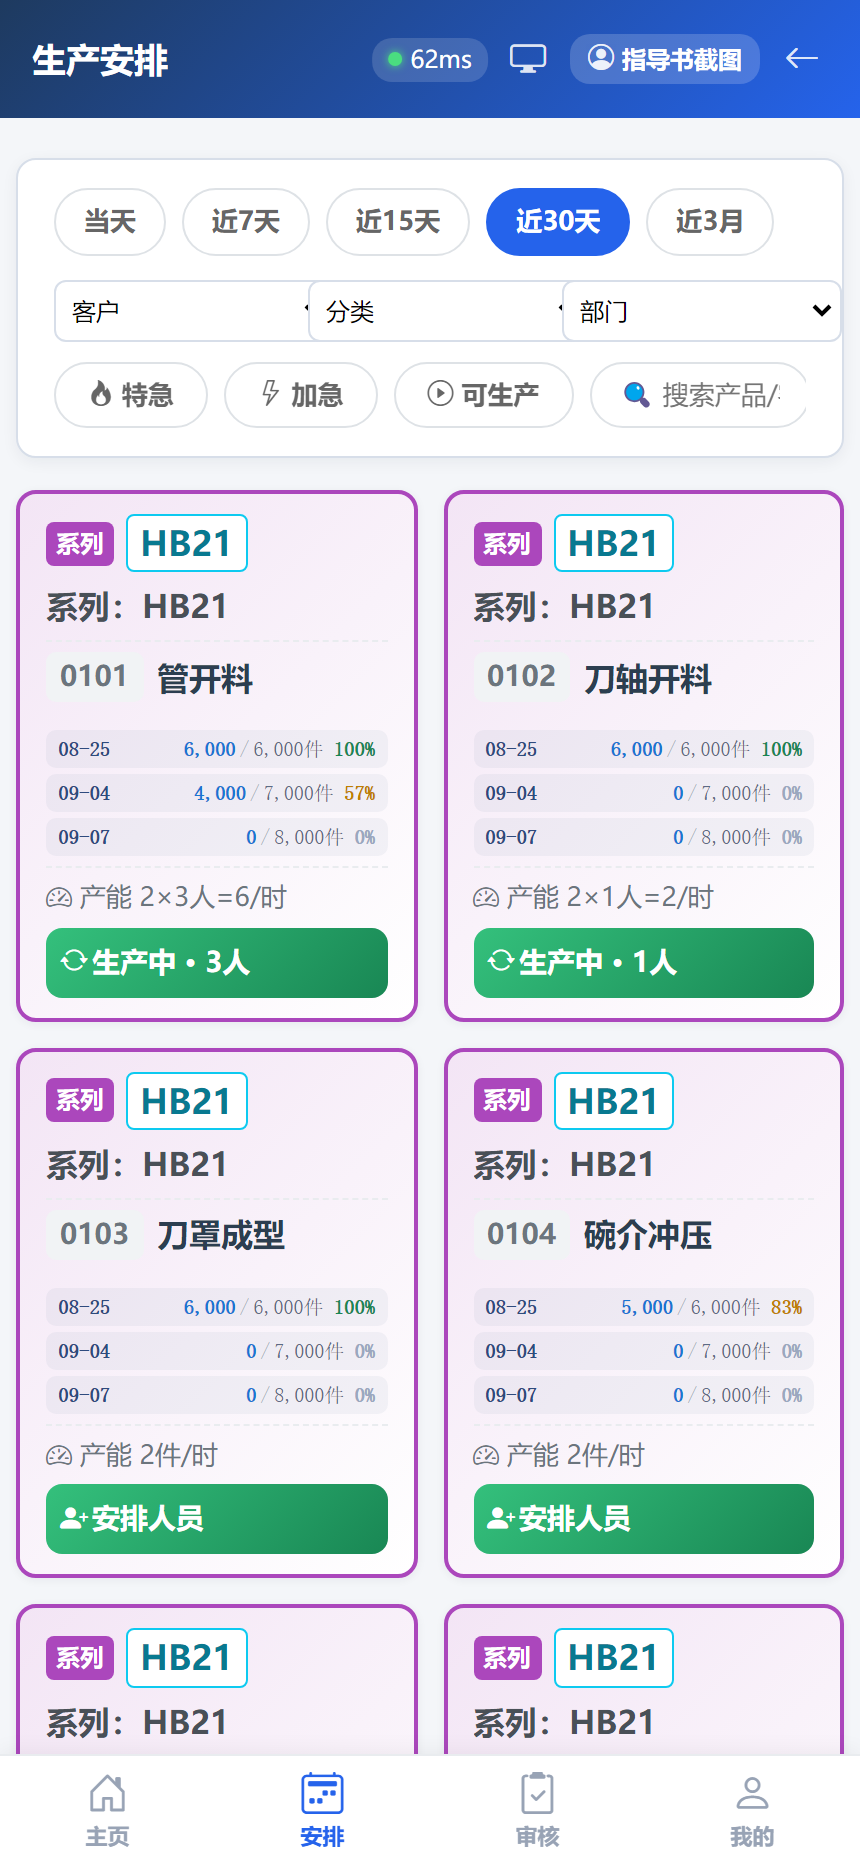
生产安排页(品控叫停入口)
发现严重质量问题时可叫停生产:
- 主页点生产安排(品质部自动开放此菜单)。
- 找到问题工序卡片(品质部默认显示全部部门,可筛选)。
- 点生产中·N人→停工→选择品控叫停。
- 卡片显示停工状态条:闹钟+停工开始时间、已停时长·品控叫停。
- 解除叫停:品质部(或管理员)再次点击叫停按钮恢复为可生产。
- 恢复后人员安排被自动撤回,生产部门需重新安排人员。
- 停工恢复有双重校验:仅pause状态可resume;品控叫停仅品质部/管理员可发起或解除。
- 维修/缺料停工由生产管理人员恢复,品质部不可代恢复。
八、品质报告
底部品质报告标签直达。
查看检验报告汇总数据:来料/过程/成品检验统计、不良趋势等。
九、生产进度与技术资料
- 生产进度:客户→分类→系列→产品层级,时间周期筛选(当天/近7天/近15天/近30天/近3月)。
- 作业指导书:产品操作规范与图片。
- 工艺流程:产品/系列工序流程表(含质检工序)。
- 产品图册:产品图片浏览。
十、个人设置
点顶部用户名进入:修改密码、修改手机号、每行显示列数(2/3/4列,默认3列)、访问PC端、退出登录(底部)。
十一、检验表单逐字段详解(来料 / 巡检 / 成品通用)
三种检验模式(来料IQC / 过程巡检 / 成品FQC)使用同一张检验表单,只是入口和检验对象不同。每个字段的含义与填写规则:
| 字段 | 必填 | 含义与规则 |
|---|
| 检验单号 | 自动 | 系统自动生成的报告编号(只读,不用填),保存后凭此号在检验记录中追溯。 |
| 批次号 | 建议填 | 本批物料/产品的批次号。来料看送货单或包装标签;过程/成品填生产批次。留空可保存,但追溯困难,建议养成填写习惯。 |
| 抽样数量 | ✅ | 本次实际抽查的件数,按抽样标准或公司规定执行。 |
| 合格数量 | ✅ | 抽样中判定合格的件数。不合格数量不用填,系统自动=抽样数量−合格数量。 |
| 合格率 | 自动 | 系统自动计算(合格数÷抽样数),保存后以圆环图显示在检验报告上。 |
| 检验结果 | ✅ | 三选一:合格(整批放行)/ 不合格(整批拒收,自动生成不良单进入「不良处理」流程)/ 让步接收(有轻微瑕疵但可用,备注中注明批准人)。 |
| 检验员 / 检验日期 | 自动 | 当前登录人、当天日期(只读),谁检验记谁的名。 |
| 备注 | 可选 | 不良位置、判定依据、让步批准人等补充说明。选「让步接收」时务必写清批准人。 |
保存后:点「保存检验报告」完成。判「不合格」的自动生成不良单流转「不良处理」页,无需手工登记不良。
检验记录列表显示:报告编号、检验类型标签(来料/过程/成品)、物料或产品名称、合格率、批次号、检验日期、抽样数/合格数/不合格数,点击可回看。
十二、不良单卡片逐字段详解
「不良处理」页每张不良单卡片从上到下的元素含义:
| 卡片元素 | 含义 |
|---|
| 来源标签 | 质检=来料检验/巡检/成品检验判不合格生成;报工=员工报工时填了不良数量自动生成。凭此判断是来料问题还是制程问题。 |
| 状态标签 | 待处理(红,等待品质处置)→ 已处置(蓝,已提交处置方案)→ 已闭环(绿,处理完毕:返工报工审批通过/退货执行完成等)。 |
| 不良数量 | 红色大数字=该单不良总件数,处置时各方式分配数量之和不能超过它。 |
| 产品/物料名称+编码 | 发生不良的产品(报工来源)或物料(来料来源),编码点击可看图片。 |
| D# 单号 | 不良单号(Defect缩写),追溯凭证。 |
| 员工 / 工序 | 报工来源显示:哪位员工、哪道工序产生的不良。 |
| 责任部门 / 类别 / 订单号 | 责任归属部门、不良类别、关联的生产订单。 |
| 处置信息区 | 处置后显示:处置方式(返工/报废/让步接收/退供应商/混合处置)、处置明细(如「返工6、报废4」)、处置人、处置时间、让步批准人、备注、关联返工工单/采购退货单号。 |
| 处置按钮 | 待处理状态且有权限时显示红色「处置」按钮,点击弹出处置弹窗(见下节)。 |
十三、不良处置弹窗逐字段详解
点「处置」后弹出的处置弹窗。支持按方式分别填写数量、组合拆分(如10个不良:返工6个+报废4个,一次提交):
| 字段/区域 | 填写规则 |
|---|
| 返工 数量框 | 填需返工的数量。弹窗打开时默认已填=不良数量(全返工场景直接提交即可),填了数量该方式卡片自动高亮。生成返工工单(数量=返工数),卡片出现「去返工报工」按钮;返工报工审批通过后不良单自动闭环。 |
| 报废 数量框 | 填需报废的数量。填了数量必须填原因(如「裂纹无法修复」)。直接闭环。 |
| 让步接收 数量框 | 填可让步接收(有瑕疵但可用)的数量。填了数量必须填批准人(谁批准谁担责)。直接闭环。 |
| 退供应商 数量框 | 填退回供应商的数量。仅来料检验来源的不良单可填。自动生成采购退货单(数量=退货数),配合执行退货后闭环。 |
| 已分配 X / 不良数量 Y | 弹窗内实时显示的分配进度:四种方式数量之和超过不良数量时变红且无法提交;小于不良数量=部分处置,剩余数量留在待处理后续再处。 |
| 原因 / 批准人 / 备注 | 报废必填原因;让步必填批准人;备注补充说明。 |
| 取消 / 确认处置 | 取消=关弹窗不处理;确认处置=提交。至少要填一种方式的数量才能提交。 |
多方式组合提交后,卡片处置方式显示「混合处置」,明细行显示拆分(如:返工6、报废4)。生产报工页对应工序卡片的「不良」数字自动扣减,只显示未处理不良。
十四、常见问题
问:检验时「不合格数量」填不了?
答:设计如此。不合格数量=抽样数量−合格数量,系统自动算,您只填抽样数和合格数。
问:来料检验判了不合格,不良单在哪?
答:保存检验报告后系统自动生成,到主页「不良处理」页「待处理」Tab查看,来源标签显示「质检」。
问:10个不良想返工6个、报废4个,要提交两次吗?
答:不用。处置弹窗「返工」填6、「报废」填4并填报废原因,一次点「确认处置」即可,显示为混合处置。
问:处置弹窗点提交没反应?
答:三种可能:①各方式数量之和超过不良数量(红色提示);②填了报废数量没填原因;③填了让步数量没填批准人。按提示补齐即可。
问:返工处置后不良单什么时候闭环?
答:返工工单生成后,生产员工在「返工报工」页完成报工,报工审批通过后对应不良单自动变「已闭环」,无需人工确认。
问:怎么叫停某道工序的生产?
答:主页「生产安排」→找到该工序卡片(品质部可看全部部门)→点「生产中·N人」→选「品控叫停」。解除叫停同样仅品质部或管理员可操作,恢复后人员安排自动撤回,生产部需重新安排。
问:生产部的维修/缺料停工,我能帮他们恢复吗?
答:不能。那三类停工只能由生产管理人员(管理员/主管/班组长)恢复;品质部只操作「品控叫停」这一种。
返回索引