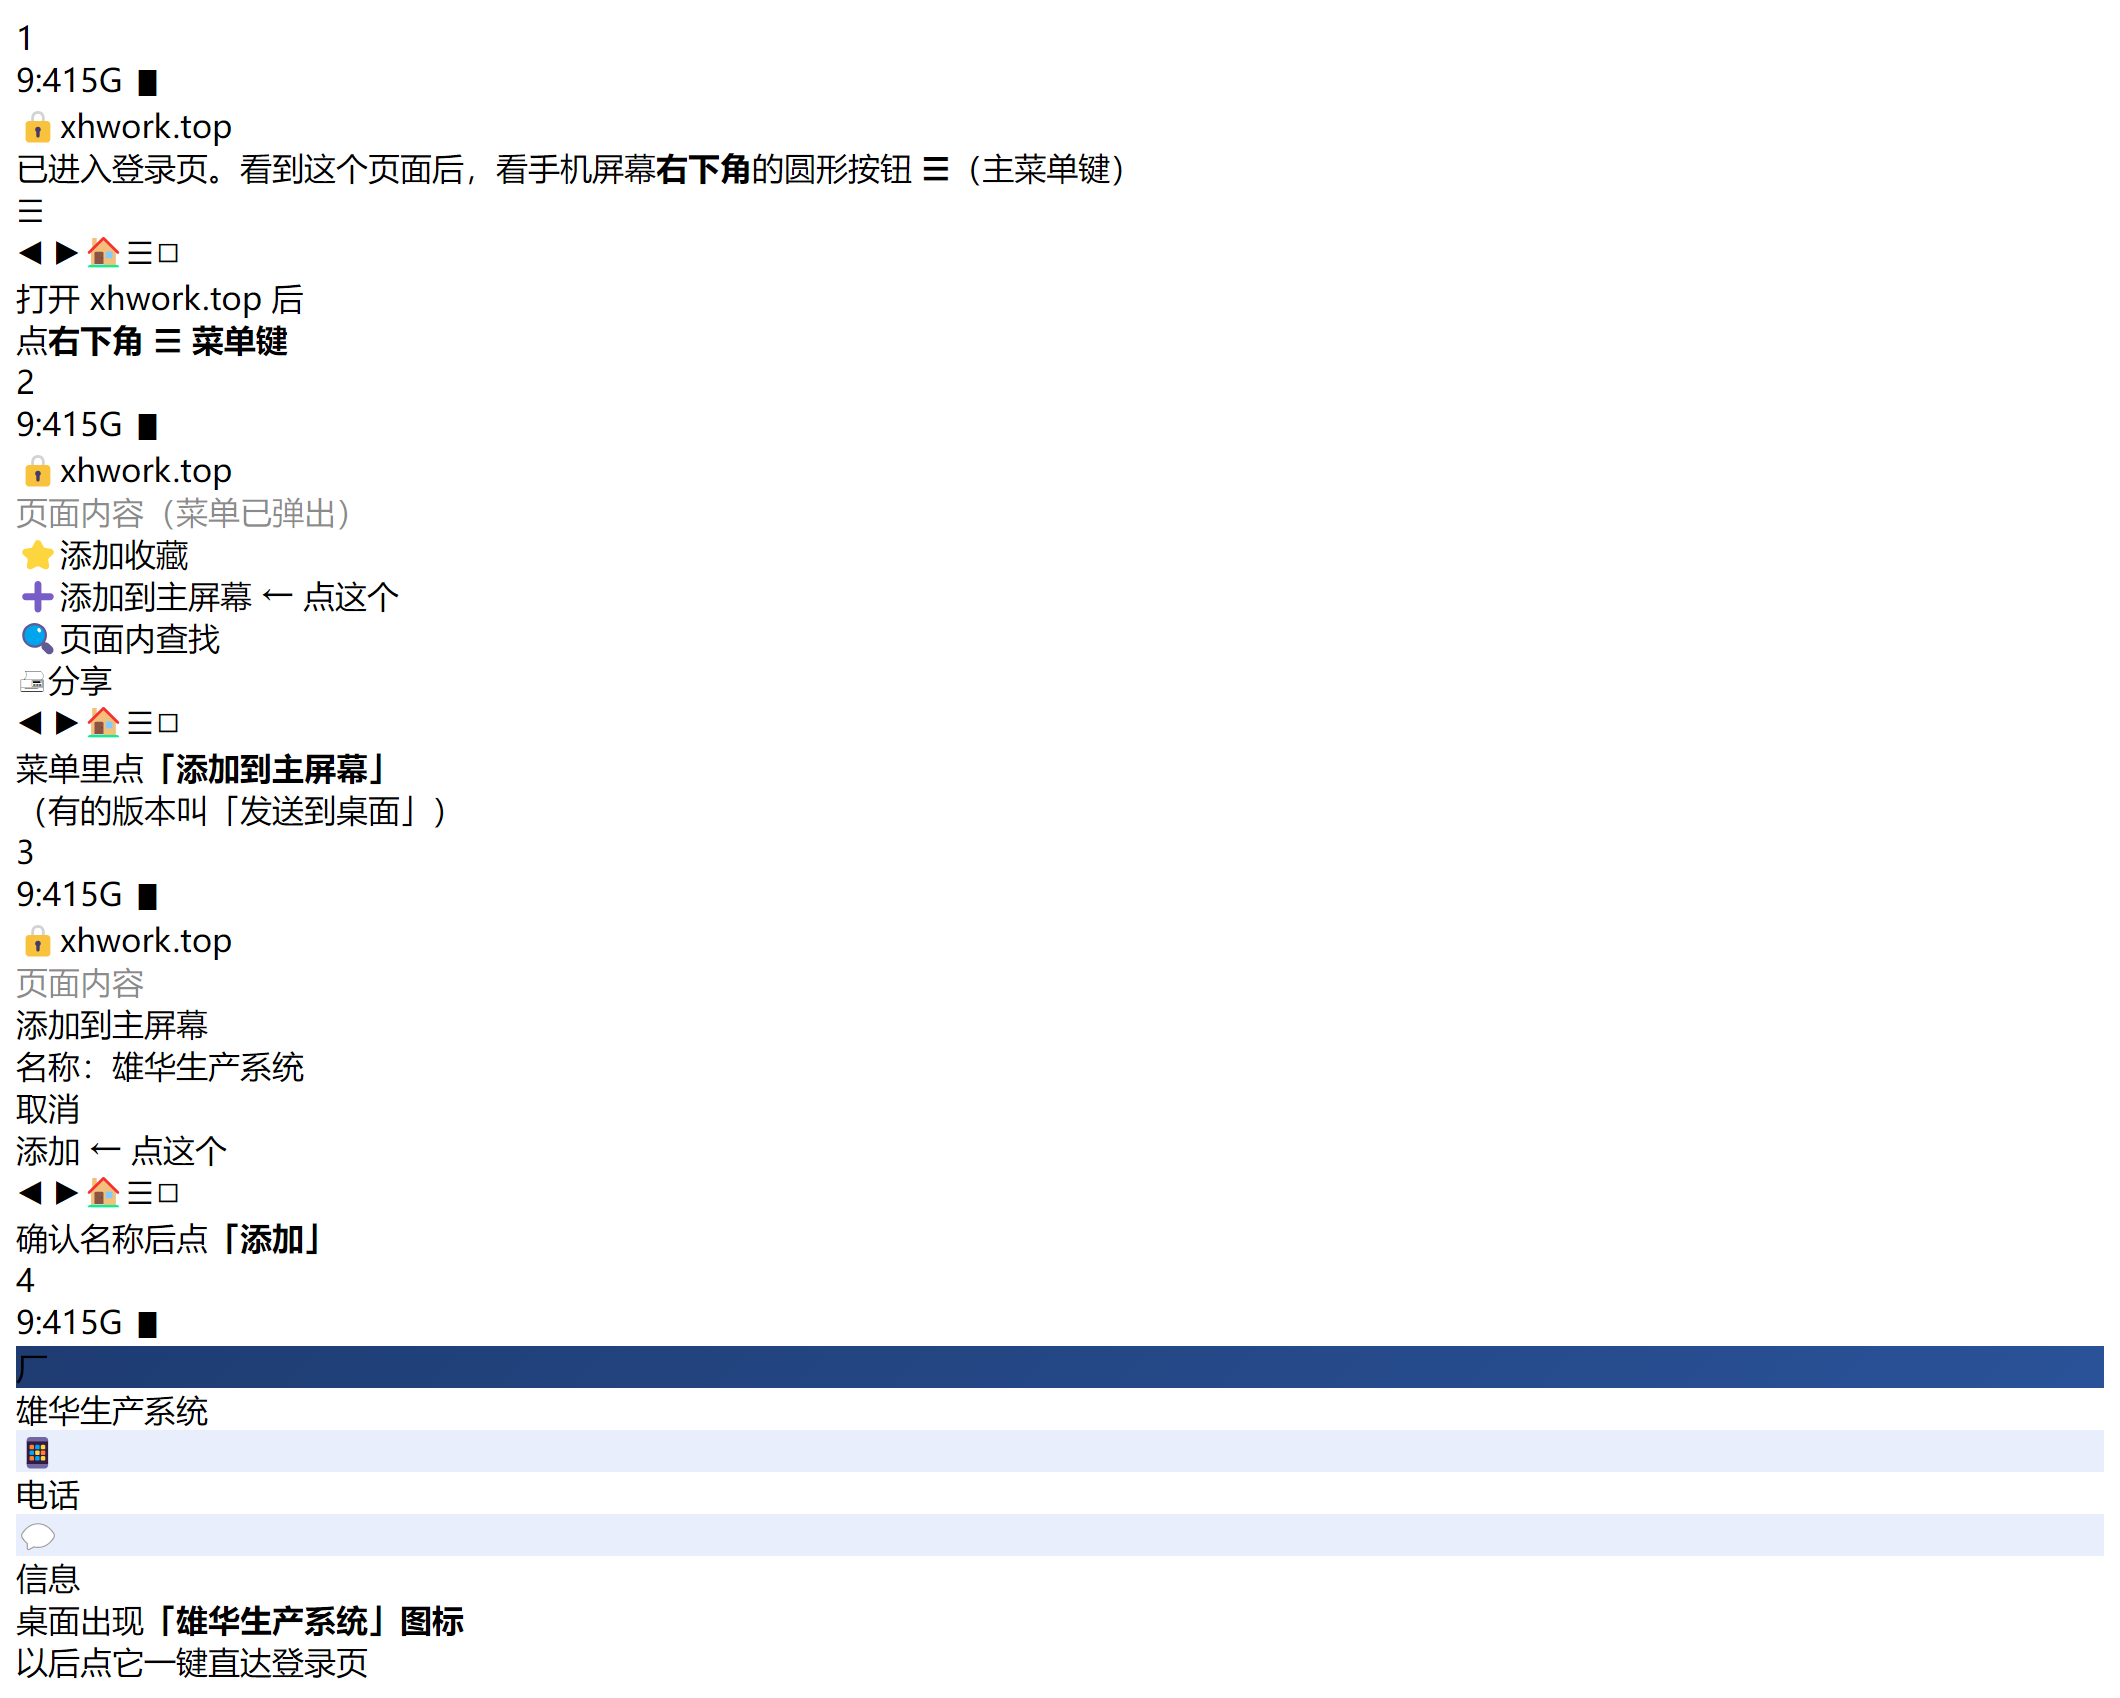
每次都要在地址栏输 xhwork.top 太麻烦。用 360极速浏览器的「添加到主屏幕」功能,让系统像 APP 一样出现在手机桌面上,点图标一键直达:
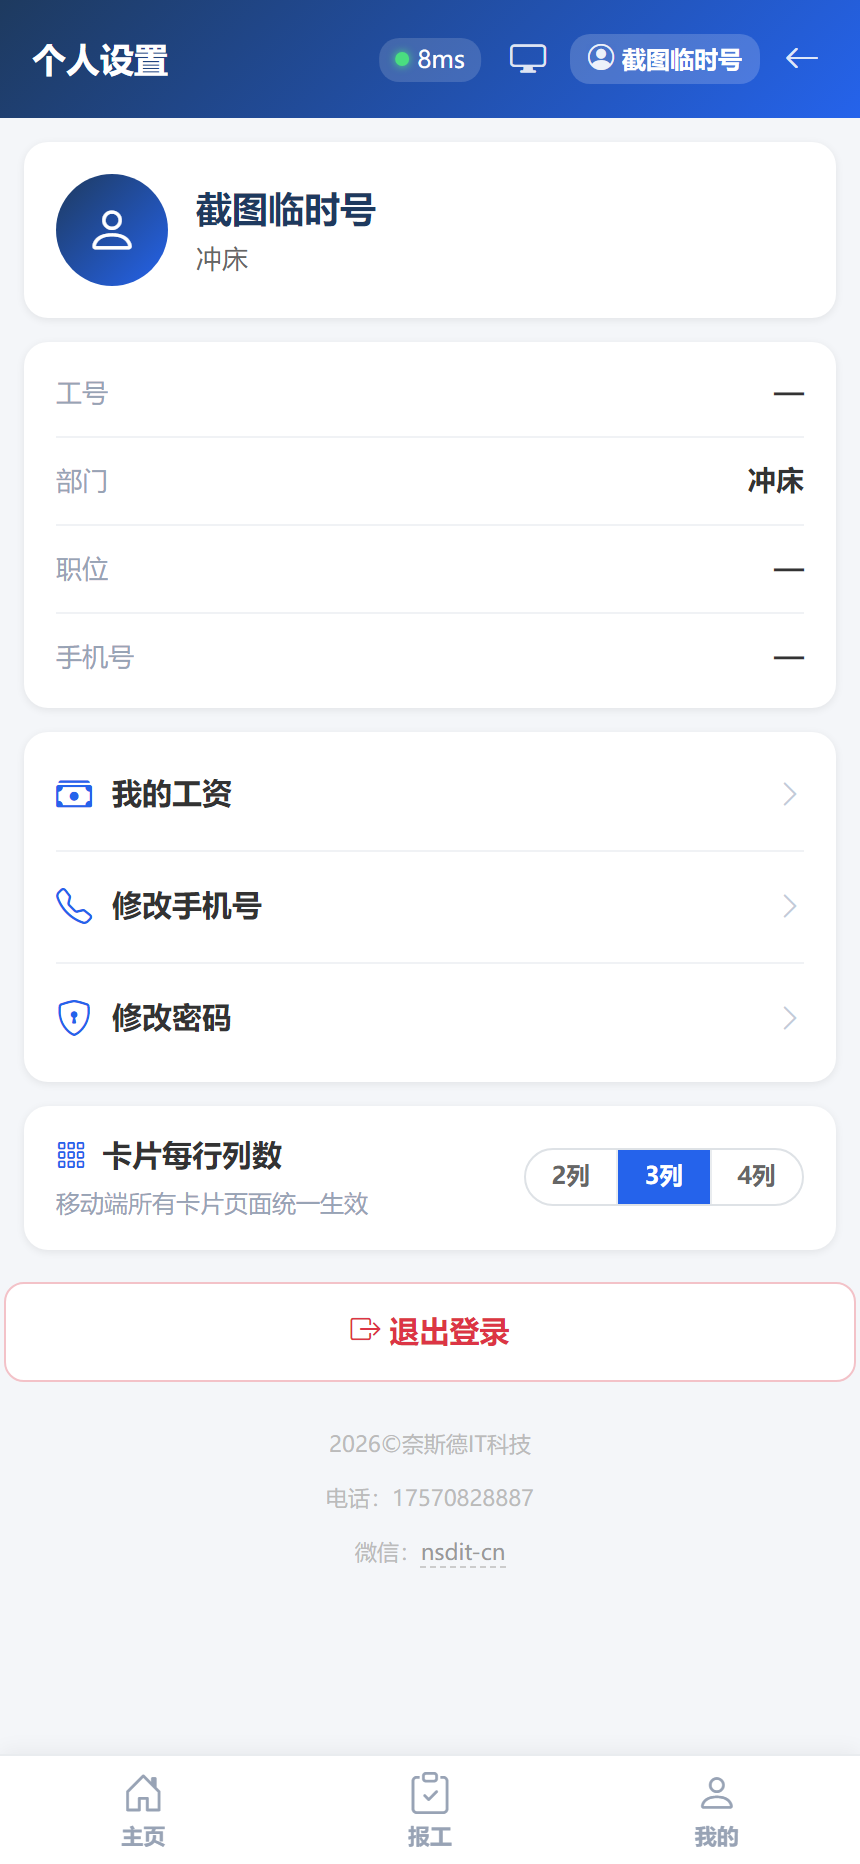
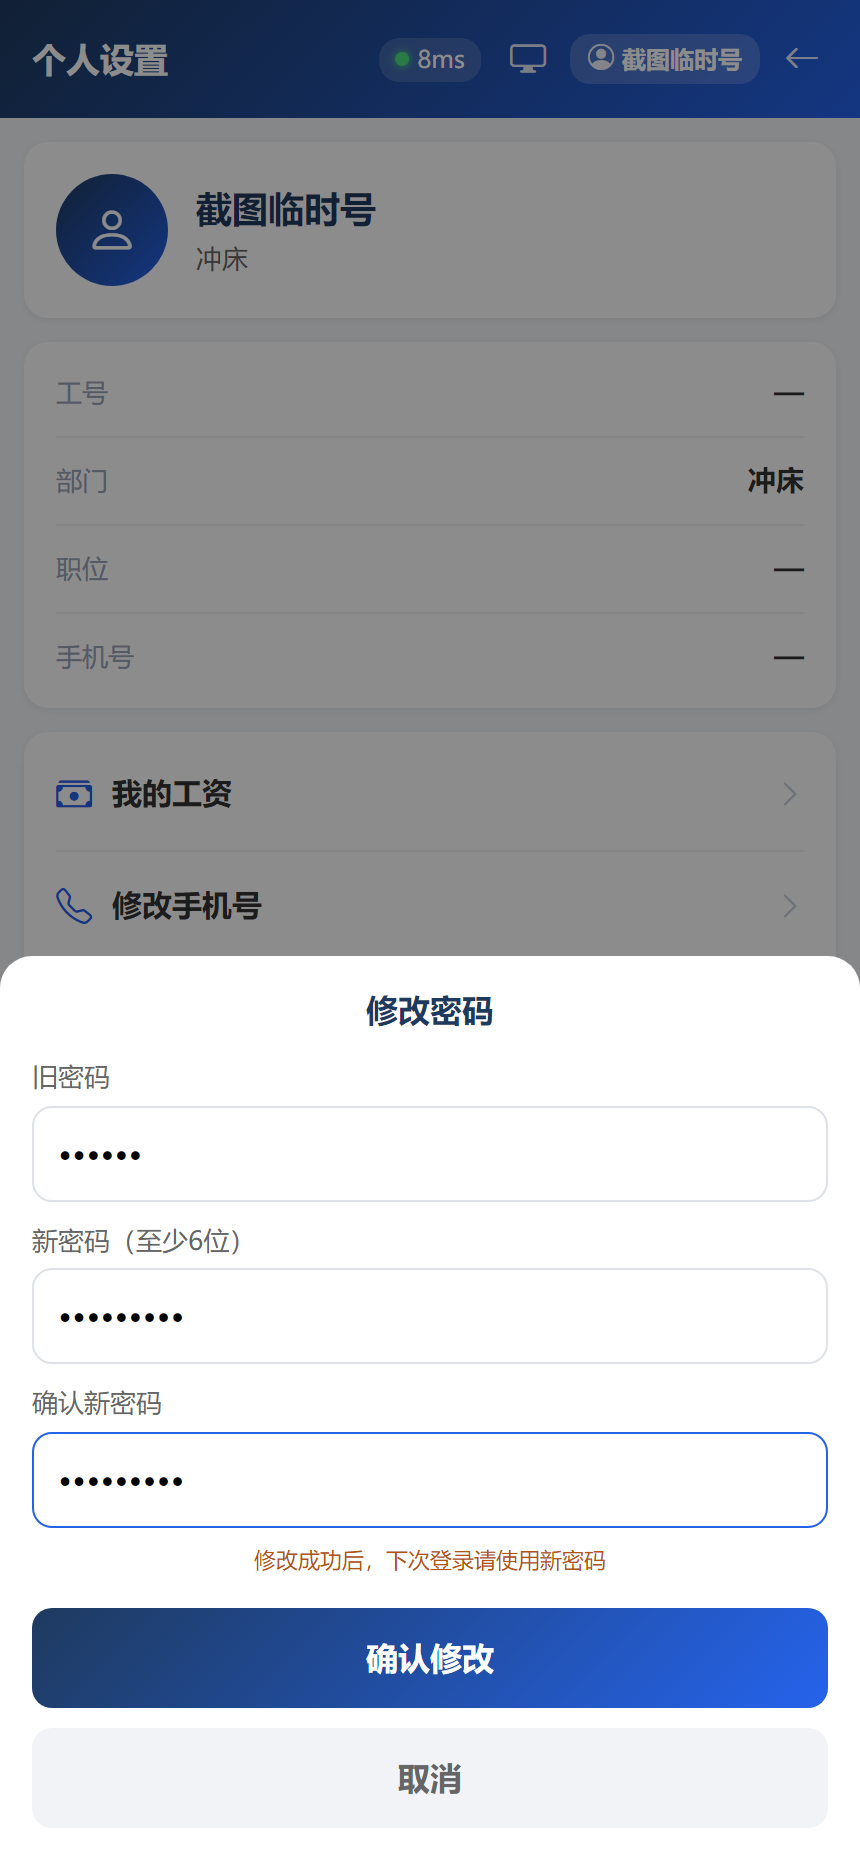
管理员发的初始密码是统一的(默认 xh2026),所有人都知道。第一次登录后请立即改成只有您自己知道的密码,否则别人可以用您的账号报工、看您的工资。
| 填写项 | 说明 |
|---|---|
| 旧密码 | 您现在登录用的密码(第一次改就是初始密码 xh2026)。输错会提示「旧密码不正确」,改不了。 |
| 新密码(至少6位) | 改成什么密码。至少 6 位,建议字母+数字组合,别用生日、123456 这类容易被猜到的。 |
| 确认新密码 | 把新密码再输一遍。两次输入不一样会提示「两次密码不一致」。 |
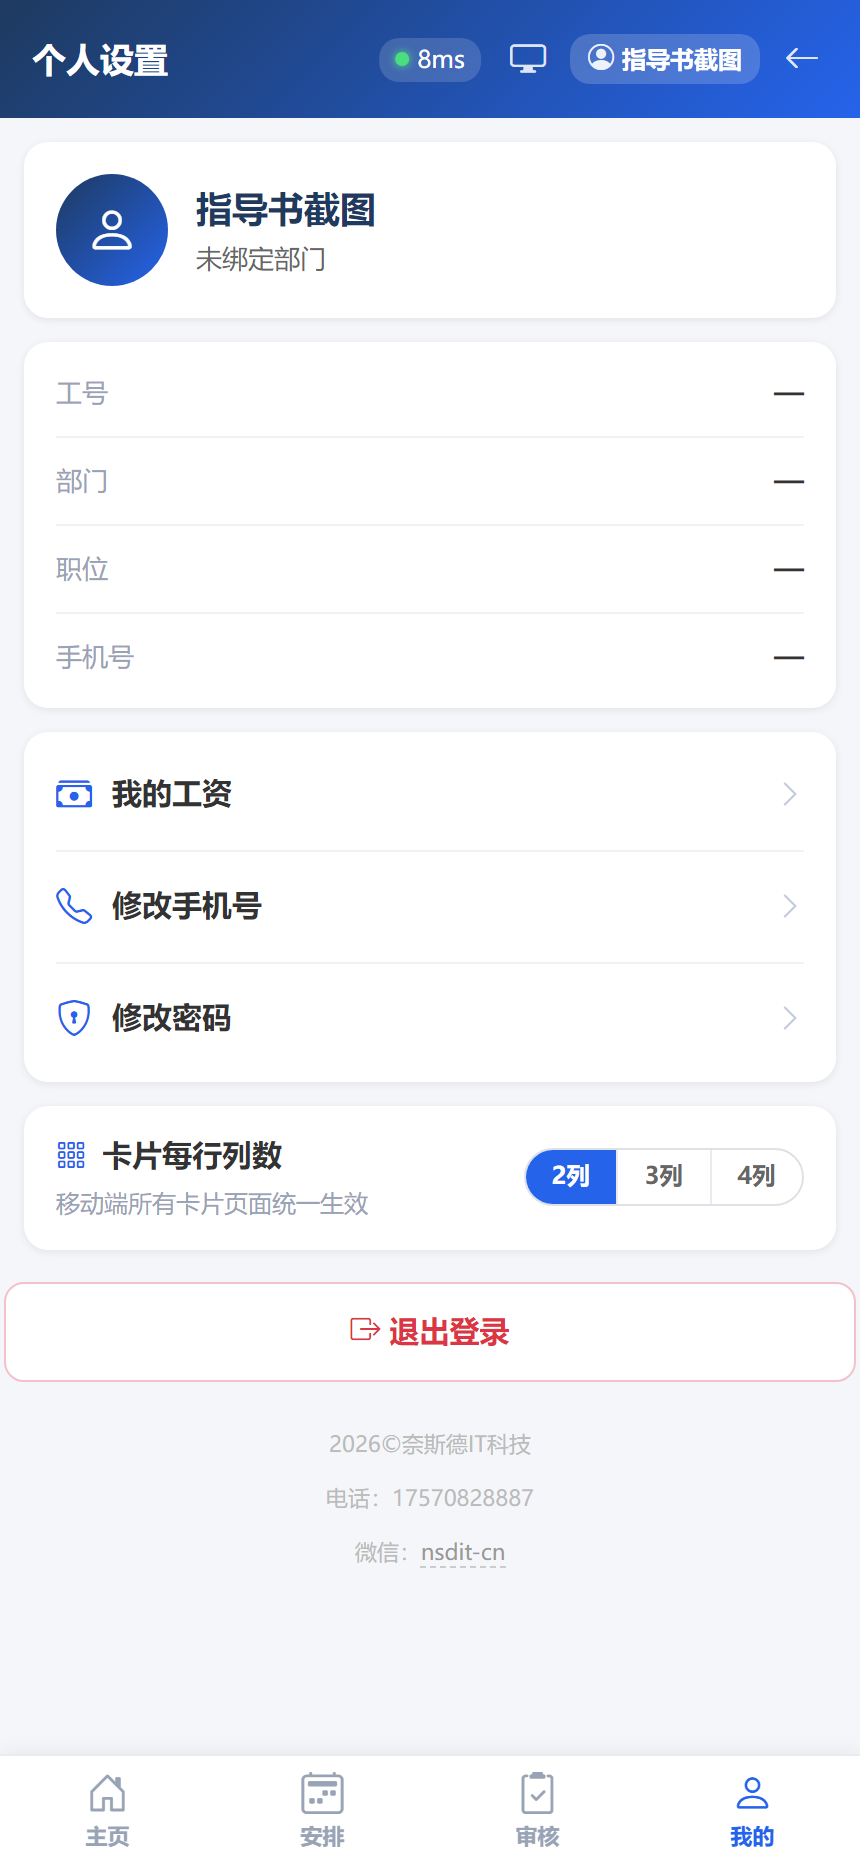
如果觉得工序卡片、产品卡片上的文字挤在一起、看不全,把每行列数从默认 3 列改成 2 列,每张卡片宽度增加约一半,内容完整显示:
适用岗位:系统管理员(admin账号及管理员角色)。
管理员拥有系统最高权限:全部菜单、全部数据、终审权限、所有部门的工序卡片可操作。
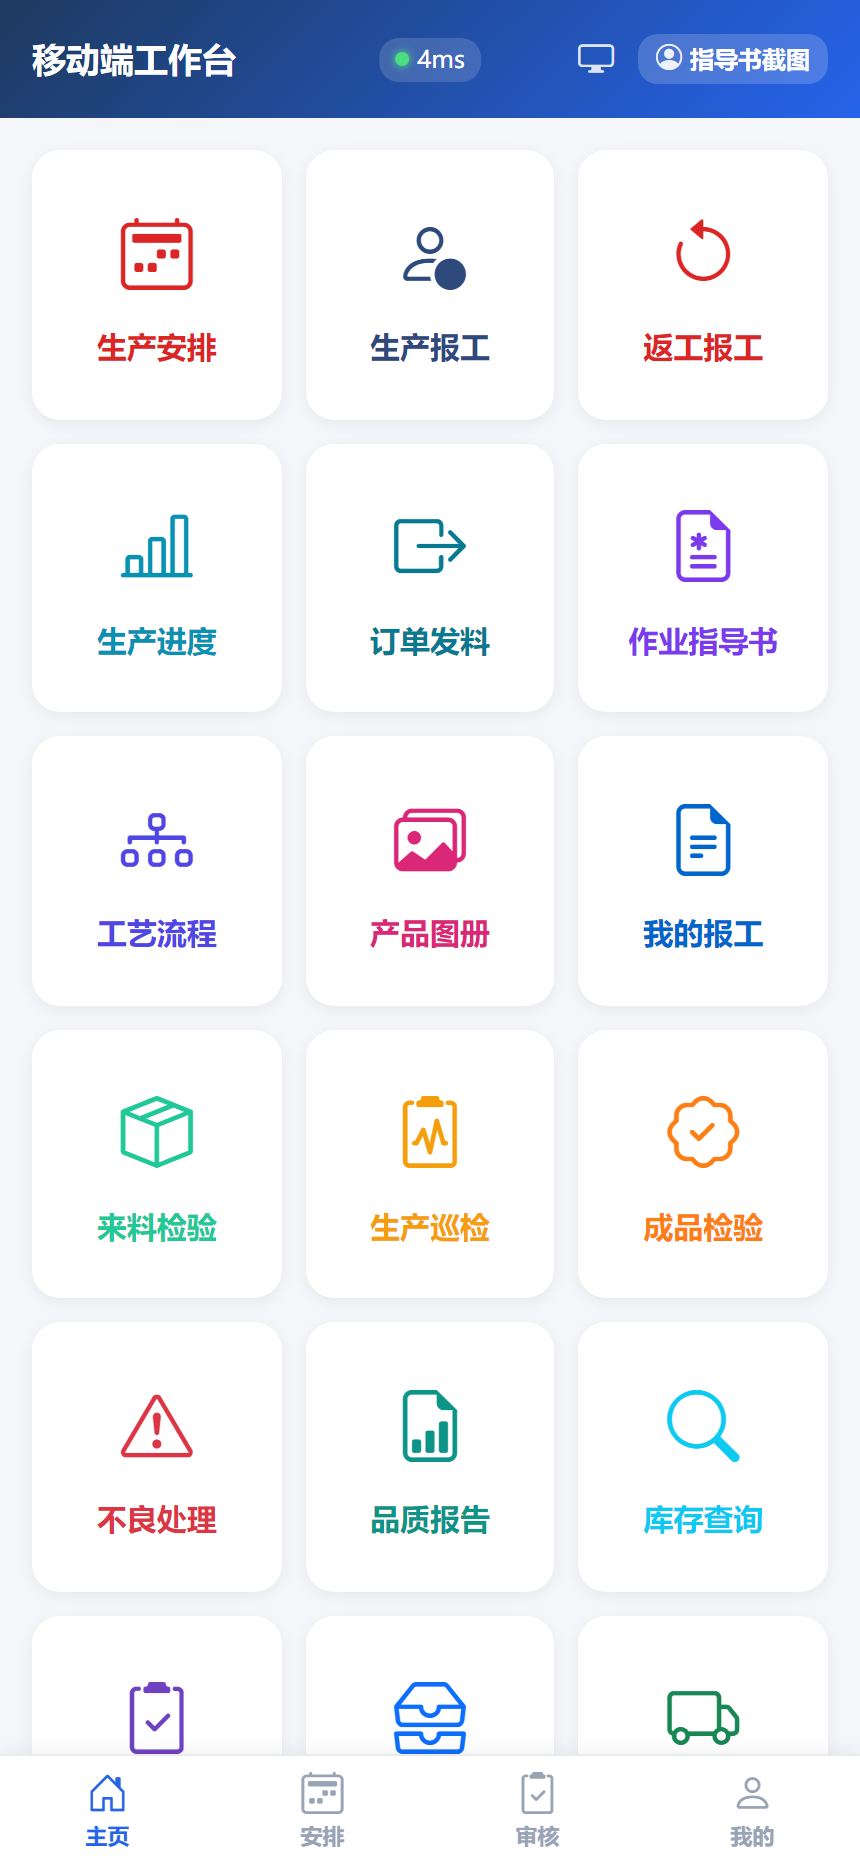
| 分类 | 菜单 | 用途 |
|---|---|---|
| 生产 | 生产安排 | 安排人员/停工/恢复(全部部门可操作) |
| 生产 | 生产报工 | 报工(含委外工序报工) |
| 生产 | 返工报工 | 返工工单执行 |
| 生产 | 生产进度 | 客户→分类→系列→产品进度 |
| 生产 | 订单领料 | 扫码发料 |
| 生产 | 作业指导书 | 查看WI |
| 生产 | 工艺流程 | 查看工序流程 |
| 生产 | 产品图册 | 产品图片浏览 |
| 生产 | 我的报工 | 个人记录+审核Tab |
| 品质 | 来料检验 | 采购物料IQC |
| 品质 | 生产巡检 | 过程检验 |
| 品质 | 成品检验 | 委外/成品FQC |
| 品质 | 品质检验 | 检验入口(三模式) |
| 品质 | 不良处理 | 不良单处置 |
| 品质 | 品质报告 | 品质数据报表 |
| 仓储 | 库存查询 | 物料库存 |
| 仓储 | 库存盘点 | 盘点单管理 |
| 仓储 | 采购入库 | 采购单扫码入库 |
| 仓储 | 委外入库 | 委外单管理 |
| 仓储 | 产品出货 | 订单出货 |
| 仓储 | 库存调拨 | 库位间调拨 |
| 仓储 | 新增物料 | 快速建档 |
| 仓储 | 新增产品 | 快速建档 |
| 仓储 | 库位绑定 | 产品条码绑库位 |
| 系统 | 操作记录 | 全员操作日志 |
| 通用 | 维修 | 报修+维修单处理 |
底部标签栏:主页 / 安排 / 审核 / 我的。
| 权限 | 说明 |
|---|---|
| 报工终审 | 一审通过的报工可终审通过;快通道:待审+待终审都可处理 |
| 修改申请终审 | 员工报工修改申请,管理员一审+终审可一并完成 |
| 品控叫停解除 | 品控叫停的工序,管理员可点击恢复 |
| 委外工序 | 委外工序卡片可见,可提交委外报工 |
| 单价全可见 | 所有工序单价不掩码 |
| 工资全可见 | 全员计件工资 |
| 维修单处理 | 开始维修/完成维修/取消按钮 |
| 全部部门操作 | 任何部门的工序卡片都可安排人员(非只读) |
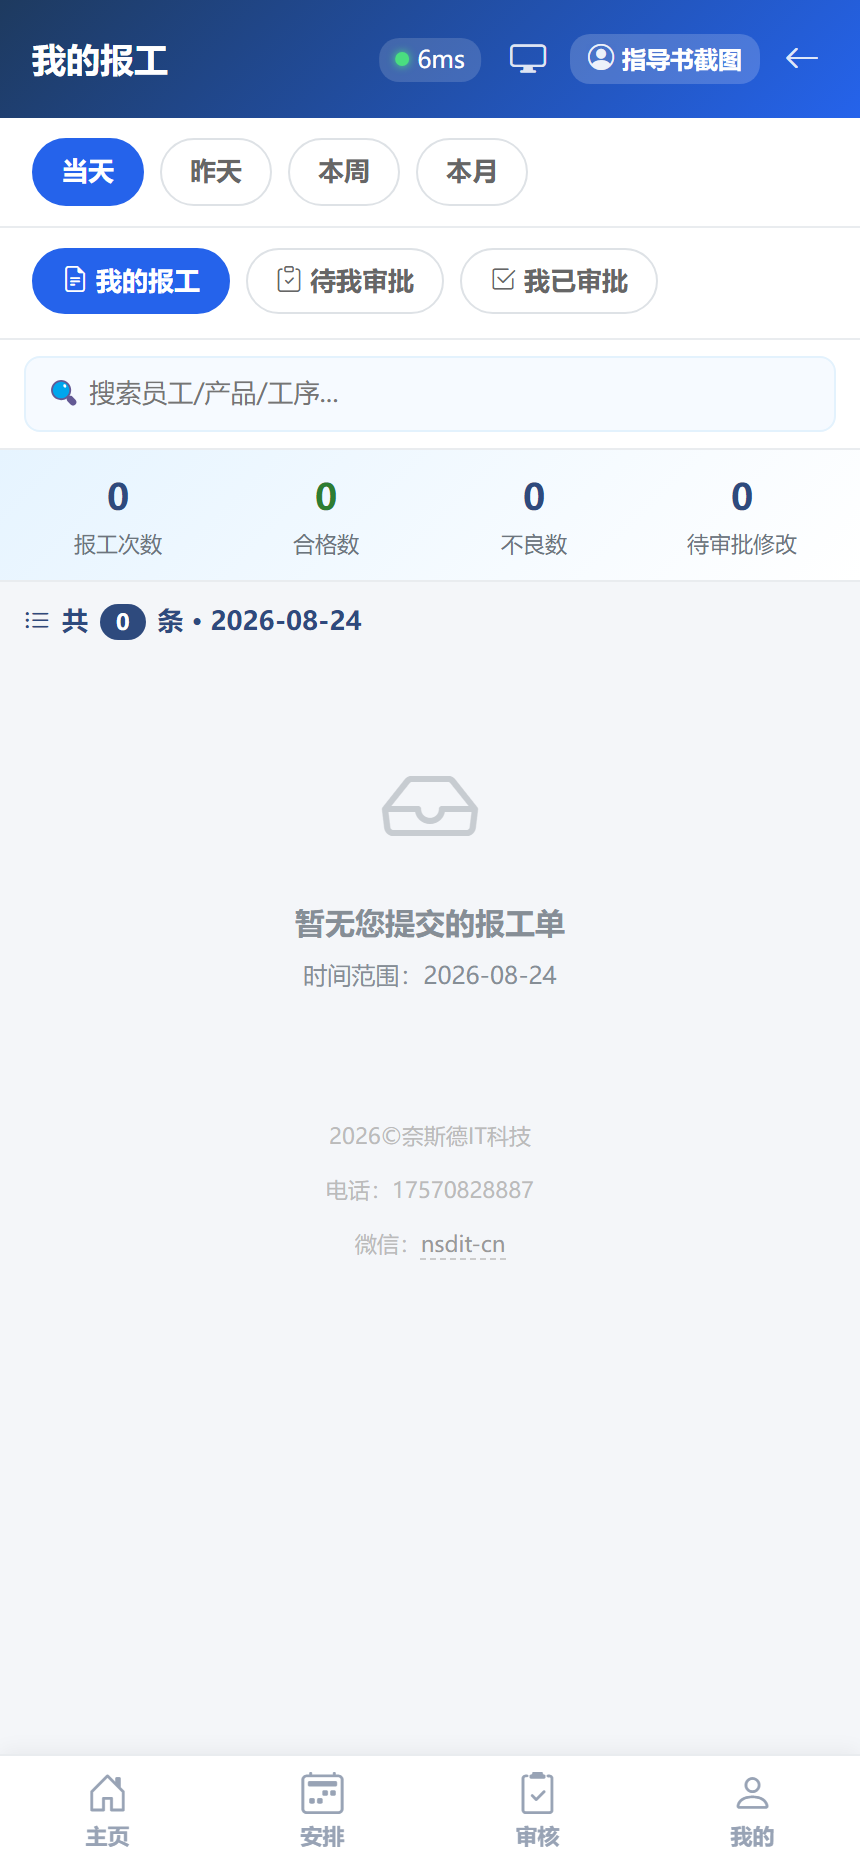
待我审批Tab下方修改申请区:管理员可见pending(一审)和supervisor_approved(待终审)两种状态,通过后自动回写报工数量。
委外工序(is_outsourced或绑定部门含委外)仅管理员和委外采购岗可见:
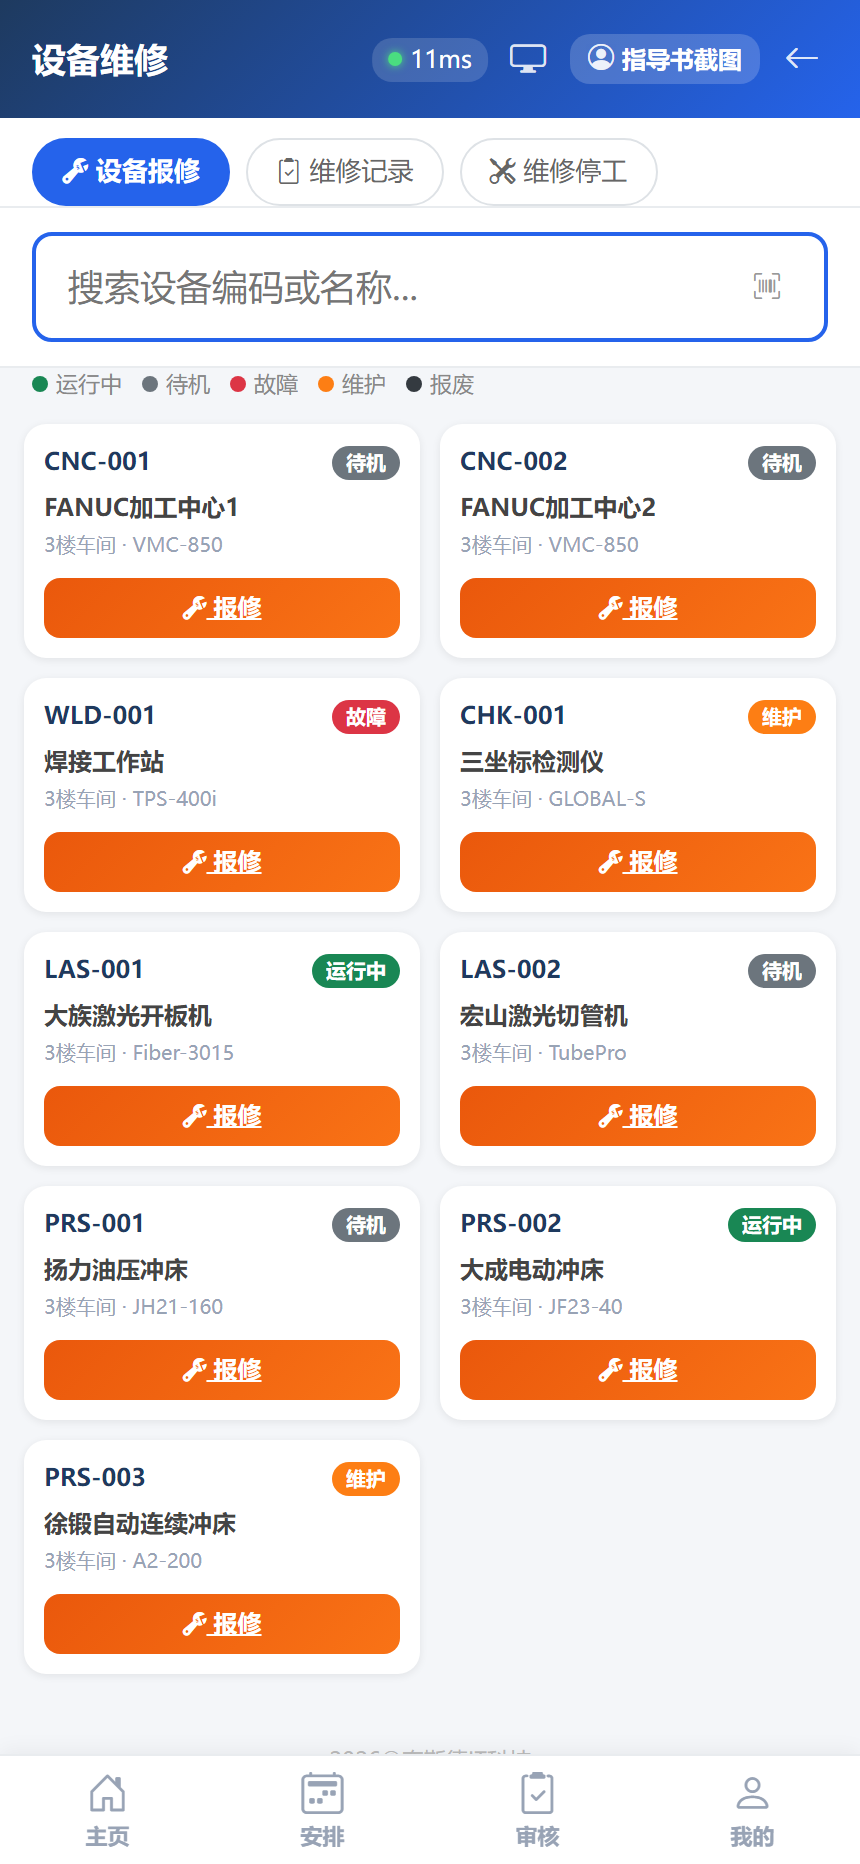
维修页→维修记录Tab:
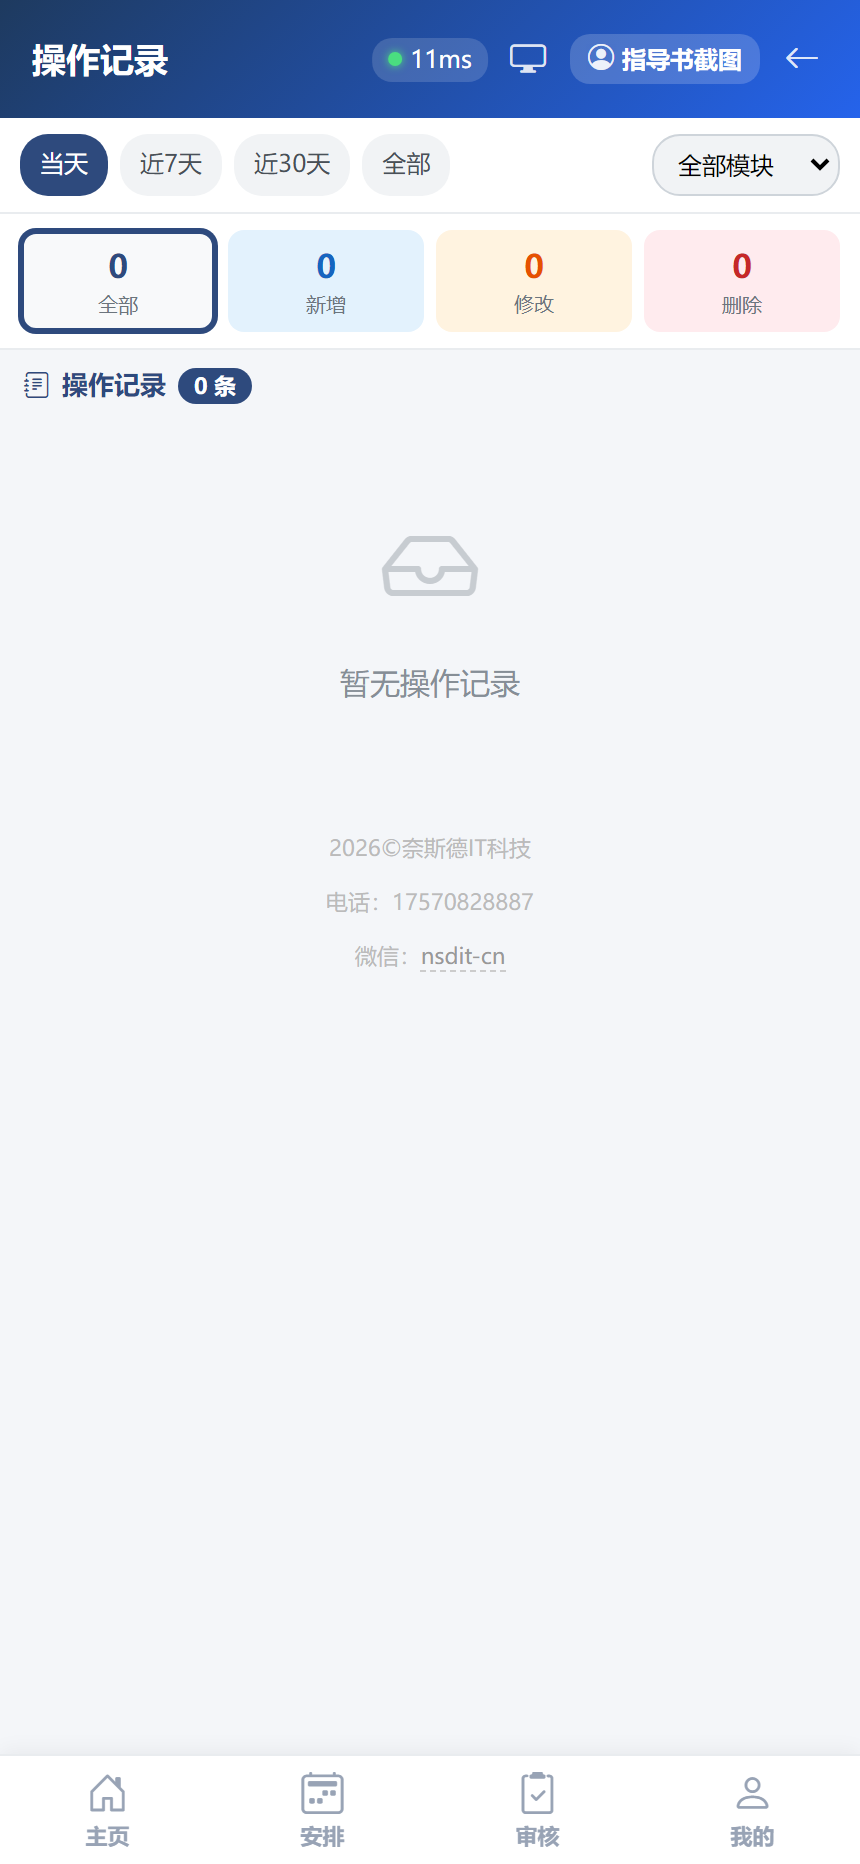
主页操作记录:查看全员操作日志。
生产报工、返工报工、生产进度、订单领料、品质检验(三模式)、不良处理(处置)、品质报告、库存盘点、采购入库、委外入库、产品出货、库存调拨、库位绑定、新增物料/产品:操作流程与对应部门手册相同(详见品质部/仓储部手册)。
生产安排页 / 生产报工页的每张工序卡片结构相同。下面用 4 张示例卡片逐个标注说明(①~⑨ 编号对应下方对照表):
| 编号 | 位置/字段 | 含义详解 |
|---|---|---|
| ① | 左上角标签 | 特急(红底)= 最早交期在今天或明天,整卡红边框,可无视前工序直接安排;加急(橙底)= 交期在 2~3 天内,橙边框,同样不受前置限制;普通(灰底)= 交期 3 天以后;系列(紫底)= 系列工序,该系列所有产品共用此工序,报一次工自动同步全系列进度,紫边框。 |
| ② | 产品编码(蓝字) | 点击弹出该产品的实物图片(无图片时显示纯文本)。编码即产品唯一编号,如 7708-0125。系列卡片显示的是系列编码(如 SR-打蛋器系列)。 |
| ③ | 产品名称 | 名称过长自动截断显示,鼠标悬停(或点开详情)可看全名。 |
| ④ | 工序行 | 格式:★(有则表示您收藏过此工序,卡片永远排最前)+ 工序编码(如 0602)+ 工序名(如 冲床)。在「工序历史」页右上角星标可收藏/取消。 |
| ⑤ | 工序标签行 | 流水线N(紫底)= 流水线成员工序,安排/报工以本道为准,代表整条流水线;逾期N天(红底)= 交期已超 N 天;不良N(红底)= 该工序累计未处理不良数(品质部处置后自动减少,为 0 不显示);🔒只读(灰底)= 其他部门的工序,只能看进度和生产状态,不能操作。 |
| ⑥ | 订单行(一单一行) | 每张订单显示一行,按交期从近到远排序:08-25=交期月-日(红色加粗);1500/2000个=已报数量/订单数量(已报黑字加粗,来源是报工审批通过的数量);75%=完成百分比——绿色=100%完成 蓝色=进行中 灰色=未开始。被驳回的报工不计入已报数量。 |
| ⑦ | 产能行 | 三种显示:产能 100×3人=300/时 = 单人产能(100件/时)×作业人数(3人)=总产能(300件/时);产能 100件/时 = 尚无人参与,只显示单人产能(产能未设置但填了标准工时则按标准工时反推,悬停注明);产能 未设置 = 产能和标准工时都没填,需在工艺流程中补录。生产中按实际作业人数计算,未开始按已安排人数计算。悬停可看完整计算式。 |
| ⑧ | 停工状态条 | 仅停工时显示。第一行:⏰ 时间(今天发生的只显示时:分如 09:30,跨天显示 月-日 时:分);第二行:已停 X小时 · 原因(超1天显示天数)。原因三种:维修停工/缺料停工/品控叫停。 |
| ⑨ | 底部操作按钮 | 按钮随状态变化,见下方「按钮九态」表。 |
| 按钮样子 | 状态 | 点击后干什么 |
|---|---|---|
| 闲置·可生产 | 弹窗勾选本班组员工,选定即启动生产(员工也可自己点「加入生产」) | |
| 闲置·被阻断 | 黄色=上道工序还没开始报工(普通订单需上道报工满1小时才能安排);特急/加急不受此限制 | |
| 闲置·缺料 | 该工序绑定的物料库存不足,等物料入库后自动变可生产(未绑定物料的工序不会出现) | |
| 生产中 | 绿色。管理人员点击=管理人员弹窗(新增人员/停工);品质部点击=发起品控叫停;N=当前实际作业人数 | |
| 订单报满 | 全部订单量报满后显示,无需操作 | |
| 停工 | 再次点击恢复;恢复时自动完成关联报修单并更新设备保养时间 | |
| 停工 | 再次点击恢复为可生产(人员安排保留,不撤回) | |
| 停工 | 紫色。仅品质部/管理员可点击恢复;生产部人员看到的是灰色禁用态 |
点工序卡片上的「报工」后弹出此弹窗。每个字段的含义与填写规则:
| 字段 | 必填 | 含义与规则 |
|---|---|---|
| 报工人员 | ✅ | 勾选本次参与作业的员工(默认勾好提交人)。集体计件选多人:报工数量自动均分给每人(如3人报300件,每人100件)。班组长可代整组报工。 |
| 报工数量·良品 | ✅ | 填合格品数量(不良品另填不良数量)。标签「当前已报1500/目标2000」=审批通过累计量/订单量。报多了不用删:溢出提示「多报的N件将自动分配给下一个订单」(跨订单报工)。 |
| 生产日期 | ✅ | 格式月-日(如08-22),默认今天。补昨天的工改这里,按该日期计入当日产量和工资。 |
| 生产时间 | ✅ | 开始时:分 ~ 结束时:分(如08:00~11:30),只填时:分。填完自动算「工时X.XX小时·产能X件/时」=数量÷工时。跨班次分两次报。 |
| 不良数量 | 可0 | 本次发现的不良品数,另计不占报工数量。填了自动生成不良单流转品质部处置。无不良填0。 |
「我的报工」页切到审批Tab后,每张待审卡片的结构(管理员多为终审角色):
| 卡片元素 | 含义 |
|---|---|
| 员工姓名 | 提交本张报工的人(班组长代报时显示员工名)。 |
| 产品 · 工序 | 产品名+工序编码/工序名。系列报工标注「系列」,进度同步全系列。 |
| 时间 08:00~11:30 · 日期 08-24 | 员工填的实际作业起止时间和生产日期。 |
| 报工 500(绿) | 合格品数量,终审通过后计入订单进度。 |
| 不良 3(红) | 本次不良数,通过后生成不良记录流转品质部。 |
| 工价 0.05元/件(灰) | 该工序计件单价。其他班组工序单价显示***(权限保护)。 |
| 提交 08-24 12:05 | 提交时间(月-日 时:分)。 |
| 驳回(左红)/ 终审通过(右绿) | 驳回需填原因(员工可见)。管理员看到的多为终审界面:点「终审通过」后数量和工资自动生效回写;若该单还在一审阶段则显示「通过」,通过后进入待终审。 |